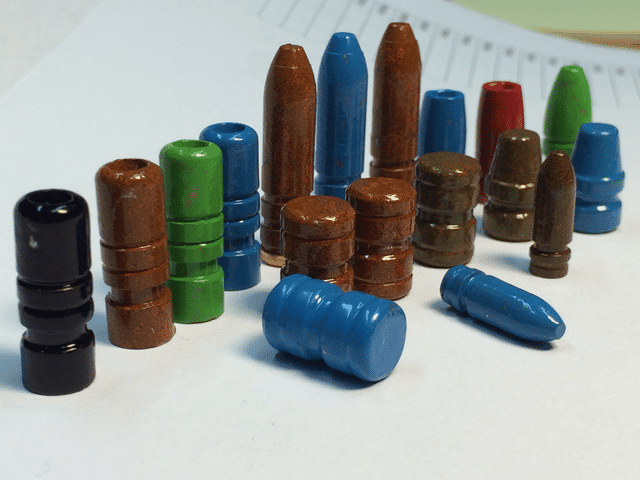
La forma más sencilla de pulir las balas de pistolas y rifles de cañón: agitarlas con polvo en un recipiente de plástico, luego hornearlas. Guía paso a paso de Gregor Hodnik (Gamsek). Este es el método que uso para pulir (PC) mis balas de cañón, porque funcionó tan bien desde el primer intento. También se puede llamar ASBBDT, “tumbado en seco con pelotas AirSoft como medio de trituración”. Después de obtener buenos resultados con DT, nunca volví a mirar hacia atrás hacia un pulverizador (ESPC, recubrimiento en polvo electrostático). El ESPC puede dar el acabado más suave, pero requiere más configuración y limpieza, y se pierde algo de polvo. Otros métodos (método piglet, Hi-Tek con acetona, variantes de DT que se trituran en una pila y se arrojan en agua) no están incluidos aquí. En resumen: Envase: plástico con un tapón de sujeción y un triángulo con el número 5 en la parte inferior. Cantidad: 30–100 balas, 1 cucharadita de polvo para la primera carga, ½ cucharadita después de esa. Preparación: agitar durante 30 segundos, agitar y agitar durante 30 segundos. Cocción: horno con convección a 400F/200C durante 20 minutos (15 si se precalienta). Lo que necesitas: Polvos. Comenzamos con los polvos ya probados para DT. Luego no hay precalentamiento, vibrador ni lavado con acetona: solo 60 segundos de agitación y agitación, y no hay segundo recubrimiento si seguimos las instrucciones. Envase de plástico #5 con un tapón de sujeción (como los contenedores de la máquina de batir). El plástico #5 es muy importante para la carga estática y una forma redonda facilita la agitación. Horno de conveción con ventilador, para una distribución uniforme del calor y un aspecto casi pulverizado. Pelotas de airesoft (opcional, pero recomendable). Guantes de nitrilo azul. Otros guantes evitan que la pólvora se adhiera a ellos. Llaves de aguja largas o pinzas (o pinzas médicas largas). Gregor utiliza pinzas con puntas dobladas. ¿Qué pólvora? Opté por la forma más fácil y aprendí de los análisis de otros usuarios en lugar de experimentar con polvos locales a la ligera. En el foro Cast Boolits (castboolits.gunloads.com), el miembro Smoke4320 testó polvos de grandes empresas y elaboró una lista de polvos que funcionan con el DT. Actualmente es patrocinador de ventas en los Estados Unidos. Incluso desde Europa (gastos de envío, aduanas) he pedido sus polvos dos veces y nunca me he arrepentido: tras 3 años todavía utilizo los polvos de la primera entrega. Recomendaría a cualquiera en los Estados Unidos que comience con sus polvos ’DT tested“. Pedidos: 704-624-4115 smoke@paintballkingdom.com, o en el hilo del foro. ¿Por qué usar balas de Airsoft? Las polvos de Smoke funcionan sin ellas (dependiendo del color), pero casi siempre uso balas. Aportan amortiguamiento a mis balas de plomo relativamente blandas, mejoran la carga estática y eliminan el exceso de polvo, lo que proporciona un recubrimiento perfecto. Las balas negras son las mejores; mis naranjas y amarillas también funcionan bien. Las balas blancas muy suaves eran inútiles. Conozca su horno Asegúrese de conocer la temperatura real a la que calienta su horno (la mía estaba desactivada, como era de esperar). Si no puedes medirlo, cocina algunos lotes pequeños de 10 balas hasta que encuentres la configuración que proporcione un flujo uniforme y agradable. Si es demasiado frío, se formarán grumos; si es demasiado caliente, se derretirá el plomo. Paso a paso: Cubre el fondo del recipiente #5 con 2-3 capas de balas de Airsoft (de aproximadamente ½” de profundidad). Añade 30-100 balas: aproximadamente 100 pequeñas como .223, o solo unas 30 grandes como 45 ACP 230 gr. Añade 1 cucharadita de polvo para la primera carga con las nuevas balas y el recipiente, 1 cucharadita para las cargas posteriores. Menos es mejor: siempre puedes añadir más. Cierra la tapa, gira la aguja como locura durante 30 segundos, luego agita fuerte hacia arriba y hacia abajo durante otros 30 segundos. Siempre termina agitando. Con algunos polvos o una alta humedad, agita durante 2 minutos. Verifica la cobertura. Si no queda polvo en el fondo y la cobertura no es lo suficientemente buena, añade un poco más y repite el proceso. Recoge las puntas de los cabellos con pinzas o un guante de nitrilo, retiriendo el exceso de polvo al recipiente (o simplemente lo soplas). Primero sumerge las puntas del pinzamiento o las puntas del guante en el polvo, para que no queden marcas. También funciona bien un colador. Coloca las puntas de los cabellos en un plato recubierto con papel de aluminio o papel de horno antiadherente (durará muchos ciclos). Las esterillas de silicona también sirven. Hornea a 400F/200C durante 20 minutos (15 minutos en el horno precalentado). Saca los cabellos y déjalos enfriar o enjuágalos con agua. Desgasificación por agua: si desgasificas las balas directamente desde el molde, el proceso de cocción del revestimiento en polvo anula el primer proceso de desgasificación, así que desgasifica nuevamente después de sacarlas del horno. ¿Por qué el revestimiento en polvo? Repone el lubricante: menos ensuciamiento, no es pegajoso, mantiene los moldes en posición limpia. A menudo es más rápido y más barato que el Alox o un lubrificante: basta con los insertos de presión push-through. No se seca, no se derrite ni se agrieta durante el almacenamiento a largo plazo. No hay humo ni ruidos, es más fácil de limpiar y no hay exposición a plomo durante el manejo. La fricción es menor, la vida útil del cilindro es más larga y la temperatura es más baja. La coloración permite identificar diferentes cargas con la misma bala. Normalmente funciona en los alimentadores de balas para prensas progresivas. Añade 0,002–0,003 pulgadas de diámetro si es necesario, y permite el uso de aleaciones blandas. Funciona en silenciadores y no obstruye los compensadores ni los orificios. ¿No te gustan los colores? Usa un PC transparente para un aspecto clásico. Consejos y solución de problemas: el ajuste es clave. El PC no es la respuesta a todos los problemas (de tiro, caída…). Siempre debes adaptar el cartucho a la ranura. Sobre todo, no uses cartuchos de tamaño insuficiente. ¿Tamaño antes o después del recubrimiento? Depende del diámetro que necesites. A veces ajusto el tamaño, adjunto el filtro de gas y luego lo recubro; con filtros de gas ajustados bien, los asiento primero y luego lo recubro (y ajusto de nuevo si es necesario). Para los .9mm, .38/.357 y .44, a menudo suelo recubrir primero y luego ajustar. Una matriz de presión nunca debería rayar tus cartuchos: si lo hace, pulícalo. El test de martillo/viga: Aplique un martillo a una bala recién recubierta y presione otra con un tornillo de viga. ¿No hay escamas ni pelusas? ¡Felicitaciones, el revestimiento ha pasado! ¿Todavía hay plomo en el cañón? ¿Cuánto ha abollado la boca del cartucho? Puede que se haya eliminado parte del revestimiento durante el montaje. Cargue una bala simulada, desmárquela y compruebe. Medírese la bala retirada, especialmente en el 9mm con su carcasa cóncava:



 English
 German
 French
 Spanish
 Swedish
 Czech
 Polish
 Italian