Po wielu prośbach z dumą prezentujemy formy do maszyn MP. Pasują one do maszyn do odlewania Magma i Ballisticast. Opcje i ceny na życzenie. Interesuje Cię? Skontaktuj się z nami, aby uzyskać więcej informacji i cennik.


Po wielu prośbach z dumą prezentujemy formy do maszyn MP. Pasują one do maszyn do odlewania Magma i Ballisticast. Opcje i ceny na życzenie. Interesuje Cię? Skontaktuj się z nami, aby uzyskać więcej informacji i cennik.
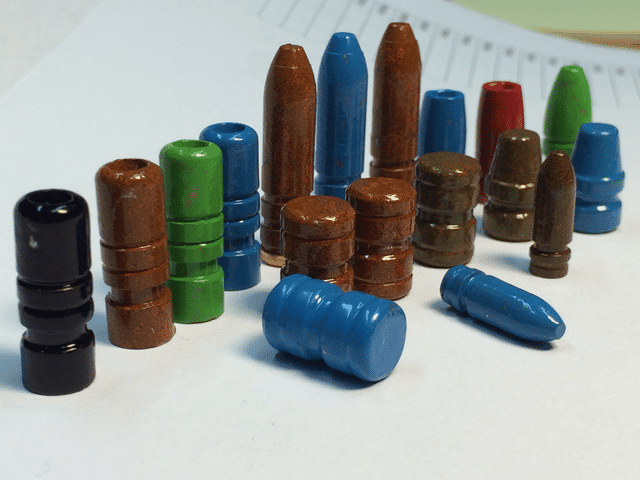
Najprostszy sposób na malowanie proszkowym strzał z pistoletów i karabinów: wymieszać je z proszkiem w plastikowym pojemniku, a następnie piec. Instrukcja krok po kroku autorstwa Gregor Hodnika (Gamsek). To metoda, którą używam do malowania proszkowego (PC) swoich strzał z odlewu, ponieważ zadziałała ona świetnie od pierwszego wypróbowania. Może być również nazywana ASBBDT, “sucha obróbka proszkowa z kulami AirSoft jako mediumem do obróbki”. Po uzyskaniu dobrych rezultatów z DT nigdy nie wracałem do pistoletu z rozpylaczem (ESPC, elektrostatyczne malowanie proszkowe). ESPC zapewnia najgładszą powierzchnię, ale wymaga więcej konfiguracji i czyszczenia, a część proszku tracono. Inne metody (metoda dla młodych cieląt, Hi-Tek z acetonem, odmiany DT, które pieczone są w stosie i wlewa się do wody) nie są tutaj omawiane. Na pierwszy rzut oka: pojemnik: plastik z zamknięciem typu snap-on i trójkątem z #5 na spodzie. Partia: 30–100 kulek, 1 łyżeczka proszku do pierwszej partii, pół łyżeczki po tym. Nałożenie: wirujemy przez 30 sekund, wstrząśnięcie w górę iw dół przez 30 sekund. Pieczenie: pieczenie w konwekcyjnym piecu w temperaturze 400°F/200°C przez 20 minut (15 minut, jeśli piec jest podgrzany z wyprzedzeniem). Potrzebne są proszki. Zacznij od już sprawdzonych proszków do DT. Następnie nie ma potrzeby przedgrzania, wibracyjnego mieszadła ani mycia acetonem: wystarczy 30 sekund wirowania i wstrząsania, a w przypadku przestrzegania instrukcji nie należy stosować dodatkowego nakładu. Pojemnik plastikowy #5 z zapięciem na zamek (jak w przypadku pojemników Cool Whip). Plastik #5 jest bardzo ważny pod względem ładunku statycznego, a okrągły kształt ułatwia wirowanie. Piekarnik konwekcyjny z wentylatorem zapewnia równomierną temperaturę i prawie natryskowy efekt. Binki do airsoftu (opcjonalnie, ale zalecane). Zielone rękawice nitrylowe. Inne rękawice usuwają pył wszędzie tam, gdzie się dotykają. Duże szczypce z zaokrąglonym końcem (lub długie szczypce medyczne). Gregor używa szczypiec z wygiętymi końcówkami. Jakie proszek? Wybrałem łatwy sposób i skorzystałem z testów innych użytkowników zamiast eksperymentować z przypadkowymi lokalnymi proszkiem. Na forum Cast Boolits (castboolits.gunloads.com) członek Smoke4320 testował proszki od dużych firm i sporządził listę proszków, które działają z DT. Obecnie jest sponsorem sprzedawców w USA. Nawet z Europy (koszty przesyłki, celne) zamówiłem jego proszki dwa razy i nigdy nie żałowałem: po trzech latach nadal używam proszków z pierwszej dostawy. Polecam każdemu w USA zacząć od jego ’proszków testowanych przez Airsoft“. Zamówienia: 704-624-4115 smoke@paintballkingdom.com lub w wątku na forum. Dlaczego używać amunicji Airsoft? Proszki Smoke’a działają bez niej (w zależności od koloru), ale prawie zawsze używam amunicji. Wykończą one moje stosunkowo miękkie kule, poprawią stabilność ładunku elektrycznego i usuną nadmiar proszku, co zapewnia idealną powłokę. Najlepiej sprawdzą się czarne kule. Moje żółte i pomarańczowe też świetnie się sprawdzają. Bardzo gładkie białe kule są bezużyteczne. Wiedzcie o temperaturze w piecu Zawsze sprawdźcie, jaką temperaturę piec wykorzystuje do pieczenia (moja była wyłączona, jak się spodziewałem). Jeśli nie możecie jej zmierzyć, pieczcie kilka małych partii po 10 kulek, aż znajdziecie ustawienie, które zapewnia równomierny przepływ. Jeśli jest zbyt zimno, powstają grudki, a jeśli jest zbyt ciepło, woda topnieje. Krok po kroku Zadbajcie o dno pojemnika #5 o 2–3 warstwach kulek Airsoft (około 1,25 cm grubości). Dodaj 30–100 kul: około 100 małych, jak .223, lub tylko około 30 dużych, jak 45 ACP 230 gr. Dodaj 1 łyżkę proszku do pierwszej partii z nowymi kulami i pojemnikiem, pół łyżeczki do kolejnych partii. Mniej jest lepsze: zawsze możesz dodać więcej. Zamykaj pokrywkę, kręć jak szalony przez 30 sekund, a następnie mocno wstrząśnij w górę i w dół przez kolejne 30 sekund. Zawsze kończysz wstrząsaniem. W przypadku niektórych proszków lub wysokiej wilgotności wstrząśnij przez 2 minuty. Sprawdź pokrycie. Jeśli w dnie nie zostaje już proszku i pokrycie nie jest wystarczające, dodaj trochę więcej i powtórz. Wychwytywać kule po jednym z użyciem pinczeka lub rękawiczek nitrylowych, odcinając nadmiar proszku do pojemnika (lub po prostu odciągając go). Najpierw zanurzaj końcówki pinczeka lub palce rękawiczki w proszku, aby nie pozostawiały śladów. Działa również sitko. Ustaw kule na blacie pokrytym folią antyadhezyjną lub pergaminem (trwa to wiele cykli). Działa również sitko silikonowe. Piecz w temperaturze 400°F/200°C przez 20 minut (15 minut w nagrzanym wcześniej piekarniku). Wyjmij je i odczekaj aż się ochładzą, lub spłucz je wodą. Ogrzewanie wodą: jeśli chłodzi się kule bezpośrednio z formy, pieczenie powłoki proszkowej anuluje to pierwsze ochłodzenie, więc należy je ponownie ochłodzić po wyjęciu z piekarnika. Dlaczego proszkowa powłoka? Zastępuje smar: mniej brudu, nie jest lepki, czyste elementy siedzące. Często szybsze i tańsze niż Alox lub lubrisizer: wystarczą zwyczajne rozmiary. Nie wysycha, nie topi się i nie pęka w długim okresie przechowywania. Nie ma dymu, łatwiejsze czyszczenie, brak narażenia na ołów podczas obsługi. Mniej tarcie, dłuższa żywotność lufy, niższa temperatura. Kolorowanie dla różnych ładunków z tą samą kulą. Zwykle działa w podajnikach kulek w progresywnych prasach. Dodaje do średnicy 0,002–0,003″, jeśli tego potrzebujesz, a pozwala używać miękkiego stopu. Działa w tłumikach i nie zatyka kompensatorów ani portów. Nie lubisz kolorów? Wybierz przezroczysty PC dla tradycyjnego wyglądu. Porady i rozwiązywanie problemów: Dopasowanie jest kluczem. PC nie jest rozwiązaniem na każdy problem (wypalanie, przewracanie). Wciąż musisz dopasować strzałkę do otworu. Przede wszystkim nie używaj strzałek o mniejszej średnicy. Rozmiar przed lub po powlekaniu? Zależy od średnicy, której potrzebujesz. Czasem dobieram strzałkę, łączę ją z kontrolą gazu i dopiero powlekam; z mocno dopasowanymi kontrolami gazowymi najpierw je mocuję, a dopiero potem powlekam (i ponownie zmierzę, jeśli będzie to konieczne). W przypadku kalibru 9 mm, .38/.357 i .44 często powlekam najpierw i dopiero potem zmierzę. Wkładka typu push-through nigdy nie powinna zadrapywać twoich strzałek: jeśli tak się dzieje, wygładź ją. Test młotem i wieszakiem: Wbij świeżo powleczoną strzałkę młotem i wciśnij drugą w wieszak. Brak łuszczenia lub pękania? Gratulacje, pokrycie zostało poddane kontroli. Wciąż widać wylot w dławnicy? Ile wycięliście w ustach naboje? Podczas montażu może ulec usunięciu pokrycie. Napełnijcie próbną kulę, rozłóżcie ją i sprawdźcie. Zmierzcie długość wyciągniętej kulki, zwłaszcza w kalibrze 9 mm ze zwężonym korpusem:

Sprawozdanie z pracy kowala: jak Gregor Hodnik (Gamsek) przechodził od form do form ze stali i palnika gazowego do form ze siedmioma formami z mosiądzu MP i czego się nauczył w trakcie tego procesu. Zacząłem kowaczyć z formami ze stali po otrzymaniu mojego pierwszego formy HP, produkowanej przez MP Molds, autorstwa Miha Prevec. Do tego czasu używałem tradycyjnych form ze stali metodą łyżki/kociołka i palnika gazowego. Moja wcześniejsza praktyka dotyczyła jedynie form RCBS o wymiarach 9 mm i 7 mm: 2 komory były zbyt małe pod moimi wymaganiami, a wersja nie HP była wystarczająca do celów treningowych, ale bezużyteczna do wszelkich form dla polowania. Od tego czasu zbudowałem własny piec do odlewania z mieszanką w technologii PID i kupiłem pistolet do strzelania do blach w 300 AAC BLK, aby móc strzelać do blach. Podczas pierwszych sesji z formami z mosiądzu nie zwracałem uwagi na temperaturę stopu i nie przedgrzewałem form. Po rozpoczęciu obydwu procesów moje wyniki znacznie się poprawiły i bardzo szybko uzyskałem użyteczne pociski. Oto co zadziałało dla mnie. Co zadziałało dla mnie: Przedgrzej formę na patelni i steruj temperaturą stopu (piec PID). Podgrzewaj nowe formy kilka razy. Z każdą sesją wyniki stają się coraz lepsze. Długie szpilki HP wymagają dodatkowego nagrzania: formować szybko i nie przestawać, a po pierwszym oznakowaniu kleju ponownie nagrzewać. Nie wlewać bezpośrednio na szpilki, celować nieco poza środkiem. Dzięki formom z 6 komorami można wykonywać formowanie w przelotnym kierunku od przodu do tyłu oraz od tyłu do przodu. Moja forma MP 30 cal 314140 Sledgehammer, penta i okrągła HP/FP (4 cala) 312440 Hammer of Thor, HP/FP (4 cala) H&G #38 Ness safety bullet, głęboka HP/FP (2 cala) 312159 308 Hunting GC, HP/FP (4 cala) .224 / 5,56 mm 227-65 GC, solidna (4 cala) 9 mm 9 mm SWC H&G #278 clone, podstawka ukośna (6 cala) 9 mm RNSWC, podstawka ukośna (6 cala) Doświadczenie w formowaniu, forma po formie 314140 Sledgehammer (PB, HP/FP) Zacząłem od nakładanych na koła ciężarków z około 20% czystego ołowiu: około 10 kg stopionego, oczyszczonego i zrobionego z fluoru w piecu gazowym. Było to moje pierwsze doświadczenie z formą HP z mosiądzu i była ona jedynie lekko podgrzana na krawędzi garnka. Po 20 wlewach pozostały jedynie zgniecione kulki, a następnie nagle perfekcyjne kulki, wszystkie wytrzymały. Krótkie kołki penta nie powodowały żadnego blokowania; wręcz pomogły one w szybszym wydostawaniu się kulki. Gdy forma osiągnęła idealny zakres temperatury, po prostu kontynuowałem wlewanie. H&G #38 Ness safety bullet (GC, HP/FP) Dzięki bardzo długim kołkom ta forma z dwoma komorami była na początku wyzwaniem, ponieważ ani forma nie została podgrzana, ani stopień stopienia metalu nie był odpowiedni. To jedyny formę, który naprawdę wymagał mojej pełnej uwagi pod względem temperatury stopu i podgrzewania pinów: jeśli piny HP nie będą wystarczająco ciepłe, kulki przykleją się do nich. Co się udało: bardzo dobrze przedgrzać formę, tak aby waga trwała około 10 sekund lub dłużej, zanim zacznie się stwardniać na płytce sprue. Miha zalecił temperaturę 415°C/780°F i tak też postąpiłem. Następnie szybko wykonać odlewanie i nie przerywać pracy. Przy najmniejszym oznakowaniu kleienia należy zatrzymać się i ponownie podgrzać formę. Nie wlewaj go bezpośrednio do środka, aby stop nie uderzył w długie kołki i nie ochłodził ich. 312440 Hammer of Thor (PB, HP/FP) Nigdy nie miałem żadnych problemów z odlewaniem tych kul do karabinów HP. Żaden z moich pierwszych mosiężnych form nie był narażany na działanie ciepła, ale każda sesja przynosiła lepsze rezultaty. Zawsze przedostawałem temperaturę do odpowiedniej wartości i już po trzeciej sesji kulki po prostu odpadły, gdy tylko otworzyłem formę. Łatwa forma, prawdziwe pożądanie. 312159 308 Hunting (GC, HP/FP) Przeszczelowałam ten nowy formę 3 razy, a po pierwszych 15 wyprawkach, bez żadnej specjalnej uwagi do środkowych kołków, uzyskałam użyteczne pociski. Jest to najbardziej precyzyjna kula kalibru 30, którą mam, i strzela dobrze zarówno w subsonicznych, jak i supersonicznych trybach w moim Ruger Ranch 300 AAC Blackout (krętko 1:7). Nie dostaje się z magazynka Rugera, który jest przeznaczony dla długich, ostrych pocisków, ale z tego, co czytałem, sprawdza się świetnie w różnych AR-15. Doskonale strzela i trafia w mojej broni Savage Axis i Sako 85 z działaniem pistoletowego, oba kaliber .308 Win. 180-SIL (solid, GC). Próbowałem także kule 180-SIL wypalone przez znajomego, i okazały się idealne pod każdym względem: trafiają z mojej amunicji i trafiają w cel. 227-65 GC (.224) Wyprodukowałam kilka setek takich kulek. Wykonane są z kalibru .226, wyposażone w system kontroli gazu Hornady oraz powłokę proszkową, a ich masa wynosi 63 grains. Tikka Hunter .223 Rem (twist 1:8): około 380 m/s (1250 fps) i przyzwoity grup w 63 m pomimo wiatru. Sako 85 Varmint .222 Rem (wolny obrót: 1:14): 6 gramów Trail Boss nie zapewniło stabilności, ale 12 gramów Accurate 5744 przy prędkości około 600 m/s (2000 fps) zapewniło bardzo przyzwoity wynik w postaci grupy z 20 strzałów. Testowanie 227-65 było więc udane bez żadnego pogorszenia wydajności. 9mm SWC H&G #278 clone (baza ukośna, 132 gr) – prawdziwa przyjemność w użyciu. Po prawidłowym rozgrzaniu formy z 6 komorami strzały zaczęły padać w sposób praktycznie ciągły. Jedynym trickiem, który mi się przydał, było wymianowanie strzałów w kierunku przodu i tyłu oraz z tyłu i do przodu. Zaczęłam od 390C/735F, kilkakrotnie wylewałam, a następnie obniżyłam do 360C/680F. RNSWC 9mm (baza stożkowa) daje 135 gr z użyciem Lyman #2 i 140 gr z użyciem 50% czystego ołowiu / 50% wagi koła + cyny. Moja najnowsza forma: po kilku cyklach podgrzewania na płytce grzewczej, odpowiednim smarowaniu i bez żadnych problemów. Musiałam jedynie podnieść temperaturę stopu do 370C/700F, ponieważ w moim piwniczym pomieszczeniu z otwartym oknem temperatura wynosiła 10C/50F, a zlew często zamarzł. Testy rozszerzalności i deformacji: strzelałam kulami kalibru 30 mm w wodzie, wilgotnym miękkim papierze i lodzie. Oto wyniki. Do celów strzelałem również do wielu celów z pozycji na polu lub z przenośnego stołu z podnóżkiem, używając mojej broni Ruger Ranch w kalibrze 300 AAC BLK, głównie z prędkościami podsubsonowymi. Napisany przez Gregor Hodnik (Gamsek)
 English English
 German
 French
 Spanish
 Swedish
 Czech
 Polish
 Italian