Nach zahlreichen Anfragen präsentieren wir Ihnen die MP-Maschinengussteile. Passen zu den Magma- und Ballisticast-Gießmaschinen. Optionen und Preise auf Anfrage erhältlich. Interesse? Kontaktieren Sie uns für weitere Informationen und Preise.


Nach zahlreichen Anfragen präsentieren wir Ihnen die MP-Maschinengussteile. Passen zu den Magma- und Ballisticast-Gießmaschinen. Optionen und Preise auf Anfrage erhältlich. Interesse? Kontaktieren Sie uns für weitere Informationen und Preise.
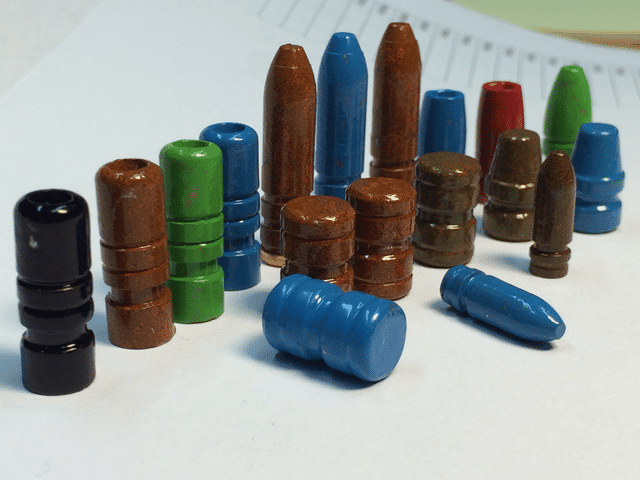
Die einfachste Methode zum Beschichten von Guss-Pistol- und Gewehrkugeln: Sie in einem Plastikbehälter mit Pulver schütteln, dann backen. Schritt-für-Schritt-Anleitung von Gregor Hodnik (Gamsek). Dies ist die Methode, die ich verwende, um meine Gusskugeln zu beschichten (PC), weil sie bereits beim ersten Versuch so gut funktionierte. Sie kann auch als ASBBDT bezeichnet werden, “trockener Tumbling mit AirSoft-BBs als Tumbling-Medien”. Nachdem ich mit DT gute Ergebnisse erzielt hatte, habe ich nie wieder auf eine Spritzpistole (ESPC, elektrostatische Pulverbeschichtung) zurückgegriffen. ESPC liefert die glatteste Oberfläche, benötigt jedoch mehr Vorbereitung und Reinigung, und ein Teil des Pulvers verfällt dabei. Andere Methoden (Piglet-Methode, Hi-Tek mit Aceton, DT-Varianten, die in einem Stapel gebacken und in Wasser getaucht werden) sind hier nicht abgedeckt. Auf einen Blick Container: Plastik mit einem Verschluss mit Druckknopf und einem Dreieck mit #5 auf der Unterseite. Chargenanzahl: 30–100 Kugeln, 1 Teelöffel Pulver für die erste Ladung, 1/2 Teelöffel danach. Beschichtung: 30 Sekunden rühren, 30 Sekunden hin- und herrühren. Backen: Umluftbackofen bei 400F / 200C für 20 Minuten (15 Minuten bei Vorwärmung). Was Sie benötigen: Pulver. Starten Sie mit bereits bewährten DT-Pulvern. Es gibt keine Vorwärmung, kein Vibrationsrohr oder Acetonschleudern: nur 60 Sekunden Rühren und Rühren und keine zweite Beschichtung, wenn Sie den Anweisungen folgen. Plastikbehältnis #5 mit Verschluss mit Druckknopf (wie bei den coolen Whip-Behältnissen). Das #5-Kunststoff ist für die statische Ladung sehr wichtig, und die runde Form erleichtert das Rühren. Konvektionsofen mit Lüfter für gleichmäßige Wärme und einen nahezu sprühartigen Effekt. Airsoft-BBs (optional, aber empfehlenswert). Blaue Nitrilhandschuhe. Andere Handschuhe entfernen Staub, wo immer sie ankommen. Lange Nadelnadel-Zange oder Pinzette (oder lange medizinische Zangen). Gregor verwendet Zangen mit gebogenen Spitzen. Welche Pulver? Ich ging die einfache Route und habe die Testergebnisse anderer Rollensteller analysiert, anstatt mit zufälligen lokalen Pulvern zu experimentieren. Auf dem Cast Boolits-Forum (castboolits.gunloads.com) testete Mitglied Smoke4320 Pulver von großen Herstellern und erstellte eine Liste von Pulvern, die mit DT funktionieren. Er ist nun Sponsor bei einem Händler in den USA. Selbst aus Europa (Versand, Zoll) habe ich zweimal seine Pulver bestellt und habe mich nie darüber geärgert: Nach 3 Jahren benutze ich immer noch die Pulver aus der ersten Lieferung. Ich würde jedem in den USA empfehlen, mit seinen ’DT-geprüften“ Pulvern zu beginnen. Bestellungen: 704-624-4115 smoke@paintballkingdom.com, oder im Forum. Warum Airsoft-BBs? Die Pulver von Smoke funktionieren auch ohne sie (abhängig von der Farbe), aber ich benutze fast immer BBs. Sie dämpfen meine relativ weichen Bleiballen, verbessern die statische Ladung und entfernen überschüssiges Pulver, was eine perfekte Beschichtung liefert. Schwarze BBs funktionieren am besten; meine gelben und orangefarbenen funktionieren ebenfalls gut. Sehr glatte weiße BBs waren nutzlos. Informieren Sie sich über Ihre Ofentemperatur: Stellen Sie sicher, dass Sie die tatsächliche Temperatur kennen, mit der Ihr Ofen backt (meiner war falsch, wie erwartet). Wenn man es nicht messen kann, backt man ein paar kleine Chargen mit jeweils 10 Kugeln, bis man die richtige Einstellung findet, die einen schönen, gleichmäßigen Durchlauf liefert. Wenn die Temperatur zu hoch ist, bilden sich Klumpen, und wenn sie zu heiß ist, schmilzt das Blei. Schritt für Schritt: Deckt man den Boden des #5-Containers mit 2–3 Schichten Airsoft-BBs (ca. 1,2 cm tief) ab. Fügen Sie 30–100 Kugeln hinzu: etwa 100 kleine Kugeln wie .223 oder nur etwa 30 große Kugeln wie 45 ACP 230 g. Fügen Sie 1 Teelöffel Pulver zum ersten Mal mit neuen BBs und dem Container hinzu, weitere 1 Teelöffel für spätere Chargen. Weniger ist besser: man kann immer mehr hinzufügen. Schließen Sie den Deckel, drehen Sie ihn verrückt herum für 30 Sekunden und schütteln Sie ihn dann noch 30 Sekunden lang kräftig hin und her. Beenden Sie immer mit dem Schütteln. Bei manchen Pulvern oder bei hoher Luftfeuchtigkeit schütteln Sie bis zu 2 Minuten lang. Überprüfen Sie die Deckkraft. Wenn am unteren Rand kein Puder mehr verbleibt und die Deckkraft nicht ausreichend ist, geben Sie etwas mehr hinzu und wiederholen Sie den Vorgang. Nehmen Sie die Kugeln einzeln mit einer Pinzette oder einem Nitrilhandschuh auf und tupfen überschüssiges Puder in den Behälter ab (oder einfach abblasen). Tauchen Sie die Zangenspitzen oder die Fingerspitzen des Handschuhs zuerst in das Puder, damit keine Markierungen entstehen. Auch ein Sieb funktioniert. Legen Sie die Kugeln auf eine mit Antihaftfolie oder Backpapier bestückte Platte (die hält viele Zyklen). Silikonbackformen eignen sich ebenfalls. Backen Sie bei 400°F/200°C für 20 Minuten (15 Minuten in einem vorgeheizten Ofen). Nehmen Sie sie dann aus dem Ofen und lassen Sie sie abkühlen oder in Wasser abgießen. Wasserabkühlung: Wenn Sie Kugeln direkt aus dem Formwerkzeug abkühlen, wird die Pulverbeschichtung beim Backen aufgehoben, sodass Sie sie nach dem Abkühlen erneut abkühlen müssen. Warum Pulverbeschichtung? Ersetzt Gleitmittel: weniger Unordnung, nicht klebrig, saubere Sitzringe für die Werkzeuge. Oft schneller und billiger als Alox oder ein Gleitmittel: Durchstoßschneider reichen aus. Trocknet nicht, schmilzt nicht und knickt nicht bei Langzeitlagerung. Weniger oder gar kein Rauch, einfacher Reinigung, keine Bleiexposition beim Handling. Weniger Reibung, längere Laufzeit des Laufwerks, niedrigere Temperatur. Farbkodierung für unterschiedliche Chargen mit derselben Kugel. Funktioniert in der Regel in Kugelförderern für progressive Pressen. Fügt bei Bedarf 0,002″–0,003″ zum Durchmesser hinzu und ermöglicht die Verwendung von weichem Legierungsmaterial. Funktioniert in Schützen und verstopft keine Ausgleichs- oder Anschlussöffnungen. Farbverweigerer? Verwenden Sie für den traditionellen Look den klaren PC. Tipps und Fehlerbehebung: Passform ist König. PC ist nicht die Antwort auf jedes Problem (Schussabgabe, Zerfall). Man muss seine Kugeln immer auf die Bohrung anpassen. Vor allem: Verwenden Sie keine zu kleinen Kugeln. Größe nach oder vor der Beschichtung? Es hängt vom Durchmesser ab, den Sie benötigen. Manchmal dimensioniere ich die Kugeln, befestige die Gaskontrolle und beschließe dann die Beschichtung; bei eng anliegenden Gaskontrollen setze ich sie erst ein und befolge dann die Beschichtung (und dimensioniere sie ggf. erneut). Für 9mm, .38/.357 und .44 dimensioniere ich oft zuerst und dann die Kugeln. Ein Durchgangsbohrer sollte Ihre Kugeln niemals kratzen: Wenn er das tut, poliere ihn. Der Hammer-/Schraubenzieher-Test: Schlagen Sie eine frisch beschichtete Kugel mit einem Hammer und drücken Sie eine andere in einem Schraubenzieher. Kein Rissen oder Abblättern? Herzlichen Glückwunsch, Ihr Beschichtungseffekt ist bestanden. Noch Bleimenge im Lauf? Wie viel haben Sie die Gehäuseöffnung verflackert? Es kann dabei zu Beschichtungsmisslingen kommen. Laden Sie eine Dummykugel, zerlegen Sie sie und überprüfen Sie sie. Messen Sie die abgerissene Kugel, insbesondere bei 9mm mit ihrem konischen Gehäuse:

Ein Bericht des Formenspezialisten: Wie Gregor Hodnik (Gamsek) von Eisenformen und einem Gasbrenner zu sieben Formstücken aus MP-Messing kam und was er dabei lernte. Ich begann mit Messingformen zu formen, als ich meine erste HP-Form von MP Molds bekam, die von Miha Prevec gefertigt wurde. Zuvor benutzte ich traditionelle Eisenformen mit der Schaufel-/Topf-Methode und einem Gasbrenner. Meine bisherige Erfahrung bestand nur aus 9mm- und 7mm-RCBS-Formen: einer 2-Kammer-Form, die für meine Bedürfnisse zu langsam war und eine nicht HP-Version, die für das Zielschießen gut war, aber für jegliche Art von Jagd nutzlos war. Seitdem habe ich einen eigenen Tauchgießofen mit PID gebaut und ein Bolzenschleifer gekauft, um mit dem Gießen zu beginnen. Bei meinen ersten Versuchen mit Messingformen habe ich die Legierungstemperatur nicht beachtet und die Gießformen nicht vorgewärmt. Nachdem ich beide Verfahren angewendet hatte, verbesserten sich meine Ergebnisse immens und ich konnte sehr schnell brauchbare Kugeln herstellen. Hier ist, was für mich funktioniert hat: Was für mich funktioniert hat: Die Form auf einem Heißlöffel vorwärmen und die Legierungstemperatur steuern (PID-Ofen). Die Form mit neuen Gießformen mehrmals erhitzen. Mit jeder weiteren Sitzung werden die Ergebnisse besser. Langhubs-Pins benötigen zusätzliche Hitze: Formen schnell und ohne Unterbrechung, und wärmen die Form erneut bei dem ersten Anzeichen von Anhaften auf. Gießen Sie die Form nicht direkt auf die Pins, richten Sie sie etwas außerhalb des Zentrums aus. Mit 6-Hohlformteilen können Sie die Form sowohl von vorne nach hinten als auch von hinten nach vorne formen. Mein MP-Formkörper 30 cal 314140 Sledgehammer, Penta & Round HP/FP (4 Cav) 312440 Hammer of Thor, HP/FP (4 Cav) H&G #38 Ness Safety Bullet, Deep HP/FP (2 Cav) 312159 308 Hunting GC, HP/FP (4 Cav) .224 / 5.56mm 227-65 GC, Solid (4 Cav) 9mm 9mm SWC H&G #278 Clone, Bevel Base (6 Cav) 9mm RNSWC, Bevel Base (6 Cav) Casting-Erfahrung, Form nach Form 314140 Sledgehammer (PB, HP/FP) Ich begann mit stickförmigen Radgewichten mit etwa 20 % reinem Blei: etwa 10 kg geschmolzenes, gereinigtes und flüssiges Blei auf einem Gasbrenner. Es war meine erste Erfahrung mit einem Messing-HP-Formkörper und er wurde nur leicht auf der Kante des Topfes vorgewärmt. Nach 20 Spritzgängen hatte ich nur gekräuselte Kugeln, dann plötzlich perfekte Kugeln – alle waren sicher eingeklemmt. Die kurzen Penta-Pins verursachten keine Verklebungen; sie halfen sogar, die Kugeln schneller herauszulassen. Nachdem der Formkörper in den idealen Temperaturbereich gekommen war, habe ich einfach weiter gegossen. H&G #38 Ness safety bullet (GC, HP/FP) Mit seinen sehr langen Pins war dieser Formkörper mit zwei Kavitäten zunächst eine Herausforderung, da weder der Formkörper vorgewärmt war noch die Legierung bei der richtigen Temperatur lag. Es ist der einzige Schaft, der wirklich meine volle Aufmerksamkeit an Temperatur und Pinheizung erfordert: Wenn die HP-Pins nicht heiß genug sind, kleben die Kugeln an ihnen fest. Was hat funktioniert: Die Form richtig gut aufwärmen, bis der Strom etwa 10 Sekunden oder länger braucht, um auf der Spritzplatte zu ersticken. Miha empfahl 415°C / 780°F und das habe ich angewendet. Dann schnell gießen und nicht aufhören. Bei der geringsten Anzeichen von Anhaftung aufhören und erneut aufwärmen. Direkt in den Mittelpunkt gießen, damit der Schaft nicht an die langen Pins klebt und sie nicht abkühlen lässt. 312440 Hammer of Thor (PB, HP/FP) Ich hatte nie Probleme, diese HP-Kugeln für Schusswaffen zu gießen. Keine meiner ersten Messingformen wurden mit Wärmebehandlung behandelt, aber jede Sitzung brachte bessere Ergebnisse. Ich habe sie immer vorwärmen lassen, und schon bei der dritten Sitzung fielen die Kugeln praktisch aus, sobald ich die Form öffnete. Einfaches Gießen, ein echtes Vergnügen. 312159 308 Jagd (GC, HP/FP) Ich habe diese neue Form dreimal mit Wärmebehandlung behandelt, und nach den ersten 15 Ausgaben, ohne besonderes Augenmerk auf die Mittellängenstifte, hatte ich brauchbare Kugeln. Es handelt sich um die präziseste 30-Kaliber-Kugel, die ich je hatte, und sie schießt sowohl subsonotisch als auch supersonisch in meiner Ruger Ranch 300 AAC Blackout (1:7-Drehzahl). Es wird nicht aus dem Magazin des Ruger gespeist, das für spitze, lange Patronen ausgelegt ist, aber aus dem, was ich gelesen habe, funktioniert es bei verschiedenen AR-15s hervorragend. Es schießt und speist auch hervorragend in den Bolzenschützen meiner Freunde Savage Axis und Sako 85 mit .308 Win. 180-SIL (fest, GC). Ich habe auch Patronen mit 180-SIL gegossen, die von einem Freund gefertigt wurden, und sie funktionierten in jeder Hinsicht perfekt: sie füllten meinen Magazin und trafen das Ziel. 227-65 GC (.224) Ich habe ein paar hundert davon gegossen. Die Größe beträgt .226, mit Hornady-Gasprüfung und Pulverlackierung, und sie wogen 63 grains. Tikka Hunter .223 Rem (1:8-Drehung): etwa 380 m/s (1250 fps) und eine ordentliche Gruppe bei 63 m trotz des Windes. Sako 85 Varmint .222 Rem (langsamer 1:14-Drehung): 6 Gramm Trail Boss stabilisierten sie nicht, aber 12 Gramm Accurate 5744 bei etwa 600 m/s (2000 fps) lieferten eine sehr ordentliche Gruppe von 20 Schüssen. Die Testung der 227-65 verlief also ohne jegliche Ladungsentwicklung erfolgreich. 9mm SWC H&G #278-Klon (Kantenausführung, 132 g) Ein Vergnügen zum Casten. Nach dem Aufwärmen war der 6-Fassige Formkörper praktisch voller Kugeln. Das einzige, was ich brauchte, war, die Form von vorne nach hinten und von hinten nach vorne zu drehen. Ich habe mit 390C/735F angefangen, ein paar Mal gegossen und dann auf 360C/680F gesenkt. 9mm RNSWC (Kantbasis) – Tropfen 135 gr mit Lyman #2 und 140 gr mit 50% reinem Blei / 50% Radgewichte + Zinn. Mein neuestes Formwerkzeug: nur ein paar Wärmezyklen auf einer Heißplatte, ordentliche Schmierung und kein einziger Problem. Ich musste die Legierungstemperatur nur auf 370C/700F erhöhen, da es in meinem Keller mit offenem Fenster bei 10C/50F war und der Auslauf zu oft einfroren konnte. Expansion- und Deformationstests: Ich habe Kaliber 30er Kugeln in Wasser, feuchtem weichem Papier und Eis geschossen. Dies sind die Ergebnisse. Auch bei Zielen habe ich viele Kugeln mit meinem Ruger Ranch in 300 AAC BLK aufgestellt, entweder aus der Standposition oder von einem tragbaren Tisch mit Ablage, hauptsächlich bei subsonischen Geschwindigkeiten. Geschrieben von Gregor Hodnik (Gamsek)
 English English
 German
 French
 Spanish
 Swedish
 Czech
 Polish
 Italian