Dopo molte richieste, siamo orgogliosi di presentarvi i stampi per la lavorazione di MP. Adatti alle macchine per la fusione Magma e Ballisticast. Opzioni e prezzi su richiesta. Interessato? Contattateci per ulteriori informazioni e prezzi.


Dopo molte richieste, siamo orgogliosi di presentarvi i stampi per la lavorazione di MP. Adatti alle macchine per la fusione Magma e Ballisticast. Opzioni e prezzi su richiesta. Interessato? Contattateci per ulteriori informazioni e prezzi.
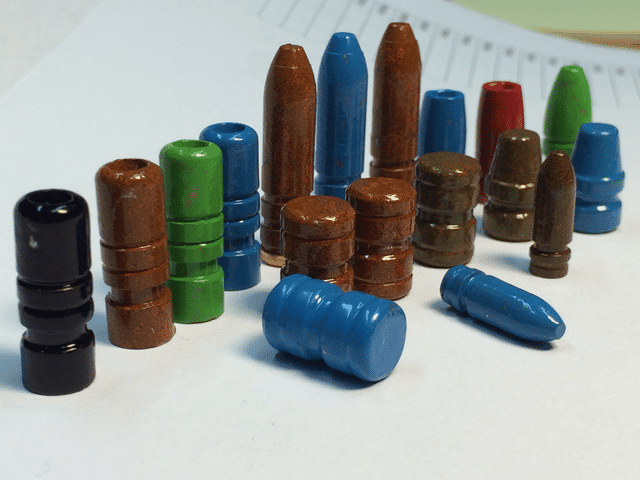
Il modo più semplice per verniciare a polvere le palline dei fucili e delle pistole in fusione: scuotere le palline con polvere in un contenitore di plastica, poi cuocerle. Guida passo-passo di Gregor Hodnik (Gamsek). Questo è il metodo che utilizzo per verniciare a polvere (PC) le mie palline in fusione, perché ha funzionato così bene fin dal primo tentativo. Può anche essere chiamato ASBBDT, “tumble dry con AirSoft BBs come media di tumbling”. Dopo aver ottenuto buoni risultati con il DT, non ho più guardato indietro a un’applicazione con pistola spray (ESPC, rivestimento a polvere elettrostatico). L’ESPC può ottenere il risultato più liscio, ma richiede più configurazione e pulizia e si perde un po’ di polvere. Altre metodologie (metodo piglet, Hi-Tek con acetone, varianti DT che si asciugano in un mucchio e cadono in acqua) non sono trattate in questo articolo. In breve: Contenitore: plastica con un coperchio a pressione e un triangolo con il numero #5 sul fondo. Confezione: 30–100 proiettili, 1 cucchiaino di polvere per il primo carico, ½ cucchiaino dopo quello. Applicazione: girare il contenitore per 30 secondi, agitare e scuotere il contenitore per 30 secondi. Riscaldamento: forno a convezione a 400F/200C per 20 minuti (15 se riscaldato in anticipo). Cosa serve: polveri. Partiamo dai polveri già testate per DT. Quindi non c’è preriscaldamento, centrifuga vibratoria o lavaggio con acetone: solo 60 secondi di agitare e girare e nessun secondo strato se si seguono le istruzioni. Contenitore in plastica #5 con coperchio a pressione (come i contenitori per il gelato). Il #5 di plastica è molto importante per la carica statica e la forma rotonda facilita la rotazione. Forno a convezione con ventilatore, per un’uniforme temperatura e un aspetto quasi spray. Peluche da airsoft (opzionale, ma consigliato). Guanti di lattice blu. Gli altri guanti rimuovono la polvere ovunque tocchino. Pinze a punta lunga o pinzette (o pinzette mediche lunghe). Gregor usa pinzette con punta piegata. Quali polveri? Ho optato per la strada più facile e ho seguito i test degli altri casters anziché sperimentare con polveri locali a caso. Sul forum Cast Boolits (castboolits.gunloads.com), il membro Smoke4320 ha testato polveri di grandi aziende e ha compilato un elenco di polveri compatibili con il DT. Ora è sponsor di un venditore negli Stati Uniti. Anche dall’Europa (spese di spedizione, dogana) ho ordinato due volte i suoi polveri e non mi sono mai pentito: dopo 3 anni ancora uso i polveri della prima spedizione. Consiglio a chiunque negli Stati Uniti di iniziare con i suoi polveri “DT tested”. Ordini: 704-624-4115 smoke@paintballkingdom.com, oppure sul thread del forum. Perché usare i polveri Airsoft? I polveri di Smoke funzionano senza di loro (a seconda della colorazione), ma uso quasi sempre i polveri. Comprimono le mie palline di piombo relativamente morbide, migliorano la carica statica e rimuovono il polverino in eccesso, che conferisce un rivestimento perfetto. I polveri neri funzionano meglio; i miei gialli e arancioni funzionano bene anche loro. Le polveri bianche molto lisce erano inutili. Conosci la temperatura del tuo forno: assicurati di conoscere la temperatura reale con cui il tuo forno cuoce (la mia era impostata a una temperatura diversa, come previsto). Se non si riesce a misurarlo, si possono preparare alcuni piccoli batch da 10 proiettili fino a trovare la regolazione che garantisce un flusso uniforme e gradevole. Se è troppo freddo, si formano dei grumi; se è troppo caldo, si scioglie la piombo. Passo dopo passo: coprire il fondo del contenitore #5 con 2-3 strati di proiettili Airsoft (circa ½” di profondità). Aggiungere 30-100 proiettili: circa 100 piccoli come .223, o solo circa 30 grandi come 45 ACP 230 gr. Aggiungere 1 cucchiaino di polvere per il primo caricamento con i nuovi proiettili e il contenitore, 1 cucchiaino per i successivi carichi. Più è meglio: si può sempre aggiungere altro. Chiudere il coperchio, girare il contenitore come un maniaco per 30 secondi, poi agitare violentemente in alto e in basso per altri 30 secondi. Terminare sempre con un giro di agitazione. Con alcuni polveri o in presenza di elevata umidità, agitare fino a 2 minuti. Verificare la copertura. Se non rimane più polvere sul fondo e la copertura non è sufficiente, aggiungete un po’ di più e ripetete l’operazione. Prelevate le palline una alla volta con le pinzette o un guanto di lattice, rimuovendo il surplus di polvere nel contenitore (o semplicemente soffiatene via). Immergete prima le punte del pinzette o le dita del guanto nel polvere, in modo che non lascino segni. Un colino può anche essere utile. Posizionate le palline su un piatto ricoperto di carta forno o di carta da forno antiaderente (resisterà a molti cicli di cottura). Le mattonelle per cuocere in silicone funzionano bene. Cuocetele a 400°F/200°C per 20 minuti (15 minuti in forno preriscaldato). Scolatele e lasciatele raffreddare, oppure scolatele in acqua. Sfrattamento idraulico: se i proiettili vengono sfasciati direttamente dal stampo, la cottura del rivestimento in polvere annulla il primo sfasciamento, quindi bisogna rifarlo dopo che sono usciti dal forno. Perché il rivestimento in polvere? Rimpiazza il lubrificante: meno sporco, meno appiccicoso, parti di ricambio pulite. Spesso più veloce e più economico rispetto a Alox o a un lubrificante: bastano i taglierini a pressione. Non si asciuga, non si scioglie e non si rompe nel tempo di conservazione. Non rilascia fumo, è più facile da pulire e non contiene piombo durante il manovrato. Il frizione è inferiore, la durata del cannone maggiore e la temperatura più bassa. La colorazione per le diverse cariche consente di identificare facilmente la proiettile. Solitamente funziona nei sistemi di alimentazione per presse progressive. Aggiunge 0,002–0,003″ al diametro se necessario, e permette di utilizzare leghe morbide. Funziona bene sui silenziatori e non intasca i compensatori o i portafusi. Non amate i colori? Usate un PC chiaro per un look tradizionale. Consigli e soluzioni di problemi: la misura è fondamentale. Il PC non è la soluzione per tutti i problemi (per esempio, la caduta della proiettile). È comunque necessario adattare la proiettile al foro. Soprattutto, non usare proiettili di dimensioni inferiori. Dimensione prima o dopo la finitura? Dipende dal diametro necessario. A volte metto la misura, aggancio il gas check e poi finisco; con i gas check stretti li metto prima e poi finisco (e metto la misura di nuovo se necessario). Per i .38/357 e i .44 mm spesso finisco prima e poi metto la misura. Una matrice push-through non dovrebbe mai graffiare le tue proiettili: se lo fa, puliscila. Test di martello/vice: colpire una pallottola appena rivestita con un martello e comprimerne un’altra con un vice. Nessuna scolorazione o sfaldamento? Congratulazioni, il rivestimento è passato. C’è ancora piombo nel cannone? Quanto avete allargato la bocca della cartuccia? Questo può togliere il rivestimento durante la ricarica. Caricate un proiettile fittizio, strappatelo e controllatelo. Misurate il proiettile strappato, soprattutto nel 9mm con la sua calotta appuntita:

Il rapporto di un caster: come Gregor Hodnik (Gamsek) è passato dai stampi in ferro e un bruciatore a gas a la lavorazione con sette stampi in ottone MP e cosa ha imparato lungo il percorso. Ho iniziato a lavorare con stampi in ottone quando ho ottenuto il mio primo stampo MP, prodotto da MP Molds, realizzato da Miha Prevec. Prima di allora, utilizzavo stampi in ferro tradizionali con il metodo del cucchiaino/pentola e un bruciatore a gas. La mia precedente esperienza era limitata ai stampi MP da 9 e 7 mm: un vuoto da 2 cavità che era troppo lento per le mie esigenze e una versione non MP che era sufficiente per i lavori di precisione ma inutile per qualsiasi tipo di caccia. Da allora ho costruito il mio proprio forno per la fusione a fondo pieno con PID e ho acquistato un fucile a perni da 300 AAC BLK solo per poter sparare con la fusione. Nei miei primi esperimenti con stampi in ottone non ho prestato attenzione alla temperatura dell’alluminio e non ho fatto pre-riscaldamento dei stampi. Una volta che ho iniziato a fare entrambi i processi, i miei risultati sono migliorati enormemente e ho ottenuto proiettili utilizzabili molto rapidamente. Ecco cosa mi è stato utile. Ciò che mi è stato utile: preriscaldare lo stampo su una piastra calda e controllare la temperatura dell’alluminio (forno PID). Riscaldare i nuovi stampi più volte. I risultati migliorano con ogni sessione. Le pinze HP necessitano di un’ulteriore quantità di calore: lavorate velocemente e senza fermarvi, e riscaldate nuovamente al primo segno di attaccamento. Non versate direttamente sulle pinze, puntate leggermente al di fuori del centro. Con i stampi a 6 cavità, alternate la lavorazione da fronte a fondo e da fondo a fronte. Il mio MP è formato da 30 cal 314140 Sledgehammer, penta e round HP/FP (4 cav) 312440 Hammer of Thor, HP/FP (4 cav) H&G #38 Ness safety bullet, deep HP/FP (2 cav) 312159 308 Hunting GC, HP/FP (4 cav) .224 / 5.56mm 227-65 GC, solid (4 cav) 9mm 9mm SWC H&G #278 clone, bevel base (6 cav) 9mm RNSWC, bevel base (6 cav) Esperienza nel fusione, stampo per stampo 314140 Sledgehammer (PB, HP/FP) Ho iniziato con pesi a gomma attaccati al disco con circa il 20% di piombo puro: circa 10 kg di piombo fuso, pulito e trattato con flussante su un bruciatore a gas. Era la mia prima volta con un stampo in ottone HP e era stato riscaldato solo leggermente sul bordo del recipiente. Dopo 20 versamenti avevo solo proiettili arruffati, poi all’improvviso proiettili perfetti, tutti ben aderenti. I brevi pinchetti penta non avevano causato alcun bloccaggio; anzi, contribuivano a far cadere i proiettili più velocemente. Una volta che lo stampo era nella temperatura ideale, ho continuato a lavorare senza fermarmi. H&G #38 Ness safety bullet (GC, HP/FP) Grazie ai suoi pin molto lunghi, questo stampo a due cavità era all’inizio un vero e proprio esercizio di frustrazione, perché né lo stampo era stato riscaldato né l’alluminio aveva la temperatura giusta. È l’unico stampo che ha davvero richiesto la mia massima attenzione per quanto riguarda la temperatura dell’alluminio e il riscaldamento dei perni: se i perni HP non sono abbastanza caldi, i proiettili rimangono attaccati a loro. Ciò che ha funzionato: preriscaldare il stampo molto bene, finché il piombo impiega circa 10 secondi o più per solidificarsi sulla piastra di fusione. Miha ha consigliato 415C/780F e l’ho adottato. Quindi ho lavorato velocemente e non ho mai smesso. Nel caso in cui si avesse il minimo sospetto di attaccamento, fermarsi e preriscaldare nuovamente. Non versare direttamente nel centro, in modo che l’alluminio non colpisca e raffreddare i perni lunghi. 312440 Hammer of Thor (PB, HP/FP) Non ho mai avuto problemi a fuscolare questi proiettili per carabina HP. Nessuna delle mie prime muffe in ottone era sottoposta a cicli di calore, ma ogni sessione dava risultati migliori. La riscaldavo sempre in anticipo e, alla terza sessione, le palline praticamente scendevano fuori appena aprivo la muffa. Molla facile, un vero piacere. 312159 308 Hunting (GC, HP/FP) Ho fatto cicli di calore su questa nuova muffa 3 volte e, dopo i primi 15 getti, senza particolari accorgimenti per i pincini di lunghezza media, ho ottenuto palline utilizzabili. È la pallina da 30 cal più precisa che abbia mai avuto e funziona bene sia a subsonic che a supersonic nel mio Ruger Ranch 300 AAC Blackout (twist 1:7). Non si alimenta dalla cartuccia del Ruger, che è progettata per proiettili a punta lunga e appuntita, ma da quello che ho letto funziona bene su vari modelli di AR-15. Inoltre, funziona egregiamente anche con le carabine a canna lunga Savage Axis e Sako 85 dei miei amici, entrambe con il calibro .308 Win. 180-SIL (solido, GC). Ho anche provato dei proiettili 180-SIL realizzati da un amico e sono risultati perfetti sotto tutti i punti di vista: alimentano la cartuccia senza problemi e colpiscono il bersaglio. 227-65 GC (.224) Ho fatto alcuni centinaia di questi. Dimensionati per il calibro .226, con un controllo della pressione del gas e un rivestimento in polvere Hornady, hanno un peso di 63 grains. Tikka Hunter .223 Rem (rotazione 1:8): circa 380 m/s (1250 fps) e un gruppo decente a 63 m nonostante il vento. Sako 85 Varmint .222 Rem (rotazione 1:14 lenta): 6 gr di Trail Boss non hanno stabilizzato le armi, ma 12 gr di Accurate 5744 a circa 600 m/s (2000 fps) hanno dato un gruppo di 20 colpi molto decente. Quindi testare il 227-65 è stato positivo senza alcun cambiamento nella carica. 9mm SWC H&G #278 clone (base con angoli, 132 gr) Un piacere da lanciare. Una volta riscaldato correttamente, lo stampo a 6 cavità ha praticamente fatto cadere i proiettili. L’unico trucco che mi serviva era alternare la posizione di lancio avanti e indietro e da davanti verso il basso. Ho iniziato a lavorare a 390C / 735F, ho versato un po’ di prodotto, poi ho abbassato la temperatura a 360C / 680F. RNSWC 9mm (base con asse elicoidale): il peso è di 135 gr con il Lyman #2 e di 140 gr con il 50% di piombo puro / 50% di pesi a ruota + stagno. Il mio stampo più recente: solo pochi cicli di riscaldamento su una piastra calda, lubrificazione corretta e nessun problema. Ho dovuto aumentare la temperatura dell’alluminio fino a 370C / 700F, perché nel mio seminterrato, con la finestra aperta e il rubinetto che si congela troppo spesso, la temperatura era di 10C / 50F. Test di espansione e deformazione Ho sparato proiettili da 30 mm in acqua, carta morbida bagnata e ghiaccio. Ecco i risultati. Anche con il mio Ruger Ranch in 300 AAC BLK ho sparato molte pallottole sui bersagli, sia da posizioni sul campo che da una tavola portatile con supporto, principalmente a velocità subsoniche. Scritto da Gregor Hodnik (Gamsek)
 English English
 German
 French
 Spanish
 Swedish
 Czech
 Polish
 Italian