MP Molds a été présenté dans le magazine Handloader. Voici les pages de l’article. Lisez l’article en ligne : MP Bullet Moulds (Handloader Magazine). Plus d’informations dans notre page Presse.


MP Molds a été présenté dans le magazine Handloader. Voici les pages de l’article. Lisez l’article en ligne : MP Bullet Moulds (Handloader Magazine). Plus d’informations dans notre page Presse.

Suite à de nombreuses demandes, nous sommes heureux de vous présenter les moules pour les machines MP. Ces derniers conviennent aux machines de coulée Magma et Ballisticast. Des options et des tarifs sur demande. Intéressé ? Contactez-nous pour obtenir des informations supplémentaires et des tarifs.
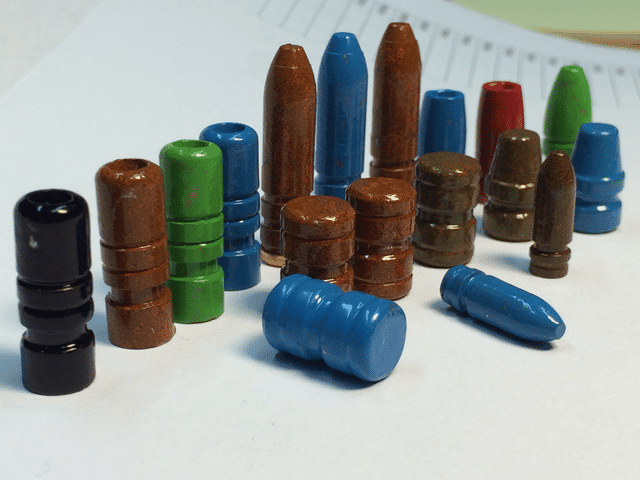
La méthode la plus simple pour poudre-couler les balles de pistolets et de fusils en acier : les agiter avec de la poudre dans un récipient en plastique, puis les cuire. Guide étape par étape de Gregor Hodnik (Gamsek). C’est la méthode que j’utilise pour poudre-couler mes balles en acier, car elle a fonctionné très bien dès le premier essai. On peut aussi appeler ça ASBBDT, “ tumbling sec avec des billes AirSoft comme support de tumbling ”. Après avoir obtenu de bons résultats avec le DT, je n’ai plus jamais regardé en arrière avec une machine à pulvériser (ESPC, revêtement en poudre électrostatique). L’ESPC peut donner un fini très lisse, mais il nécessite davantage de configuration et de nettoyage, et une partie de la poudre se perd. Les autres méthodes (méthode du pigeon, Hi-Tek avec de l’acétone, variantes du DT qui se cuisent en tas et sont déposées dans de l’eau) ne sont pas abordées ici. D’un coup d’œil Contenance : emballage en plastique avec un couvercle à pression et un triangle avec le chiffre #5 au bas. Chargement : 30 à 100 cartouches, 1 cuillère à café de poudre pour le premier chargement, ½ cuillère à café après cela. Traitement : agiter pendant 30 secondes, remuer et agiter pendant 30 secondes. Cuisson : four à convection à 400°F / 200°C pendant 20 minutes (15 minutes si préchauffé). Ce dont vous avez besoin : des poudres. Commencez par des poudres déjà éprouvées pour DT. Ensuite, il n’y a pas de préchauffage, de trempe vibratoire ou de lavage à l’acétone : il suffit de 60 secondes d’agitation et de remuer, et aucun deuxième traitement si vous suivez les instructions. Contenance en plastique #5 avec un couvercle à pression (comme les contenants Cool Whip). Le plastique #5 est très important pour la charge statique, et la forme ronde facilite le remuer. Four convection avec ventilateur, pour une chaleur uniforme et un aspect presque vaporisé. Briques airsoft (optionnelles mais recommandées). Gants nitrile bleu. D’autres gants éliminent la poudre partout où ils touchent. Pièces à cliquet ou pinces longues (ou pinces médicales longues). Gregor utilise des pinces avec des embouts recourbés. Quel type de poudre ? J’ai opté pour la voie facile et j’ai étudié les tests d’autres utilisateurs plutôt que d’expérimenter avec des poudres locales aléatoires. Sur le forum Cast Boolits (castboolits.gunloads.com), le membre Smoke4320 a testé des poudres de grandes entreprises et a dressé une liste de poudres compatibles avec le DT. Il est désormais sponsor de fournisseurs aux États-Unis. Même depuis l’Europe (envoi, douane), j’ai commandé ses poudres à deux reprises et je n’ai jamais regretté : après 3 ans, je continue à utiliser les poudres de la première livraison. Je recommande à toute personne aux États-Unis de commencer par ses poudres ’ DT tested “. Commandes : 704-624-4115 smoke@paintballkingdom.com, ou sur le forum. Pourquoi utiliser des billes Airsoft ? Les poudres de Smoke fonctionnent sans elles (selon la couleur), mais je les utilise presque toujours. Elles amortissent mes billes de plomb relativement douces, améliorent la charge statique et éliminent la poussière en excès, ce qui donne un revêtement parfait. Les billes noires sont les meilleures ; mes billes jaunes et orange fonctionnent aussi bien. Les billes blanches très fines étaient inutiles. Connaissez votre four Vérifiez que vous connaissez la vraie température à laquelle votre four chauffe (la mienne était désactivée, comme prévu). Si vous ne pouvez pas mesurer la quantité, faites cuire quelques petites doses de 10 billes jusqu’à trouver la dose qui donne un flux uniforme et agréable. Trop froid et vous obtiendrez des clics, trop chaud et vous allez fondre le plomb. Pas à pas Couvrez le fond du récipient #5 avec 2 à 3 couches de billes Airsoft (environ 1/2 pouce de profondeur). Ajoutez 30 à 100 billes : environ 100 petites comme le .223, ou seulement environ 30 grosses comme les 45 ACP 230 gr. Ajoutez 1 cuillère à café de poudre pour la première charge avec les billes neuves et le récipient, puis 1 cuillère à café pour les chargements ultérieurs. Moins, mieux : vous pouvez toujours ajouter plus. Fermez le couvercle, tournez-le en rond pendant 30 secondes puis secouez-le fort d’un côté à l’autre pendant encore 30 secondes. Terminez toujours par un secouage. Avec certains types de poudre ou une humidité élevée, secouez pendant 2 minutes. Vérifiez la couverture. Si il n’y a plus de poudre au fond et si la couverture n’est pas suffisamment bonne, ajoutez un peu de poudre supplémentaire et répétez l’opération. Retirez les billes une à la fois avec une pince à épiler ou un gant en nitrile, en retirant la poudre en excès dans le récipient (ou en soufflant simplement la poudre). Plongez d’abord les extrémités des pinces ou les doigts du gant dans la poudre, pour éviter les traces. Un filtre à café ou les doigts du gant peuvent aussi servir. Placez les billes sur un plateau recouvert de papier cuisson anti-adhésif ou de papier parchemin (il dure plusieurs cycles). Les tapis de cuisson en silicone fonctionnent également. Cuisez à 400 °F / 200 °C pendant 20 minutes (15 minutes dans un four préchauffé). Retirez-les et laissez-les refroidir, ou laissez-les tremper dans de l’eau. Traitement à l’eau : si vous retirez les balles directement du moule, le traitement à la poudre élimine le premier traitement à l’eau, il faut donc les retirer à nouveau après leur sortie du four. Pourquoi la poudre de poudre ? Elle remplace le lubrifiant : moins de désagréments, moins collant, des moules de qualité supérieure. Très souvent plus rapide et moins coûteuse que l’Alox ou un lubrifiant classique : des tailles à pousser suffit. Elle ne sèche pas, ne fond pas et ne craque pas lors du stockage à long terme. Moins de fumée, plus facile à nettoyer, pas de risque d’exposition à l’uranium lors du transport. Moins de friction, plus longue durée de vie du canon, température plus basse. Code de couleur pour différentes charges avec la même balle. Fonctionne généralement dans les alimentateurs de balles pour les presses progressives. Ajoutez 0,002″ à la diamètre si vous en avez besoin, et vous pouvez utiliser un alliage souple. Fonctionne bien dans les suppresseurs et ne bloque pas les compensateurs ni les ports. N'aimez pas les couleurs ? Utilisez un PC clair pour un look traditionnel. Astuces et solutions de dépannage : la bonne coupe est la clé. Le PC n'est pas la solution à tous les problèmes (déploiement, roulage). Il vous faut toujours adapter votre projectile à votre canon. Avant tout, n'utilisez pas des projectiles de taille inférieure. Taille avant ou après la finition ? Cela dépend du diamètre dont vous avez besoin. Parfois, je taille, colle le vérin de gaz puis finis ; avec des vérins de gaz serrés, je les place d'abord, puis fini (et taille à nouveau si nécessaire). Pour les calibres 9 mm, .38/.357 et .44, je finis souvent d'abord puis taille ensuite. Une matrice de tir à pression ne devrait jamais rayer vos projectiles : s'il le fait, polissez-le. Le test du marteau/visseuse : frappez une balle fraîchement vernie avec un marteau et tirez une autre avec un visseuse. Aucune craquelle ou décollement ? Félicitations, votre revêtement a réussi. L’encre reste-t-elle dans le canon ? Combien avez-vous fléchi la bouche du canon ? Cela peut enlever un peu de revêtement lors de l’assemblage. Chargez une balle fictive, tirez-la par morceaux et vérifiez. Mesurez cette balle tirée : surtout dans le calibre 9mm avec son canon conique :

Un rapport de coulissage d’un coulisseur : comment Gregor Hodnik (Gamsek) est passé de moules en acier et d’un brûleur de gaz à la coulée avec sept moules en laiton MP, et ce qu’il a appris en chemin. J’ai commencé à couloter avec des moules en laiton lorsque j’ai eu mon premier moule HP, fabriqué par MP Molds, œuvre de Miha Prevec. Avant cela, j’utilisais des moules en acier traditionnels avec la méthode de la cuve et un brûleur de gaz. Mon expérience précédente était uniquement avec des moules HP 9 mm et 7 mm : une cavité de 2 cavités qui était trop lente pour mes besoins, et une version non HP qui convenait bien pour les travaux de cible mais était inutile pour toute forme de chasse. Depuis lors, j’ai construit mon propre four de coulée à fond-à-fond avec PID et acheté un tourne-boulons en acier inoxydable 300 AAC BLK pour réaliser des coulées. Lors de mes premières sessions avec des moules en laiton, je n’ai pas pris la température de l’alliage en considération et n’ai pas préchauffé les moules. Une fois que j’ai commencé à faire les deux, mes résultats ont considérablement amélioré et j’ai pu obtenir des balles utilisables très rapidement. Voici ce qui a fonctionné pour moi. Ce qui a fonctionné pour moi: Préchauffez le moule sur une plaque chauffante et contrôlez la température de l’alliage (four PID). Réchauffez plusieurs fois les nouveaux moules. Les résultats s’améliorent à chaque session. Les pinces HP longues nécessitent une chaleur supplémentaire : coulées rapidement et sans arrêt, réchauffez-les dès le premier signe de collage. Ne versez pas directement sur les pinces ; ciblez légèrement en dehors du centre. Avec des moules à 6 cavités, alternez entre l’orientation avant-arrière et inversement. Mon MP moulage 30 cal 314140 Sledgehammer, penta & round HP/FP (4 cav) 312440 Hammer of Thor, HP/FP (4 cav) H&G #38 Ness safety bullet, deep HP/FP (2 cav) 312159 308 Hunting GC, HP/FP (4 cav) .224 / 5.56mm 227-65 GC, solide (4 cav) 9mm 9mm SWC H&G #278 clone, base à creux (6 cav) 9mm RNSWC, base à creux (6 cav) Expérience de moulage, modèle par modèle 314140 Sledgehammer (PB, HP/FP) J’ai commencé avec des poids à roue à coller avec environ 20 % de plomb pur : environ 10 kg de plomb fondu, nettoyé et traité avec du flux sur un brûleur à gaz. C’était ma première fois avec un moule HP en laiton, et il n’avait été légèrement préchauffé à la périphérie du pot. Après 20 coulées, j’avais seulement des balles froissées, puis tout à coup des balles parfaites, toutes gardant leur forme. Les petits pions pentagonaux n’avaient pas causé de bloquer ; ils avaient même aidé les balles à sortir plus rapidement. Une fois que le moule était dans la plage de température idéale, je n’ai plus cessé de couloter. H&G #38 Bullet Ness de sécurité de la marque Ness (GC, HP/FP) Avec ses très longs pions, ce moule à deux cavités était à première vue une véritable frustration, car ni le moule n’avait été préchauffé, ni l’alliage n’avait atteint la bonne température. C’est le seul moule qui nécessitait vraiment toute mon attention en ce qui concerne la température de l’alliage et le chauffage des pinces : si les pinces HP ne sont pas suffisamment chaudes, les balles collent à elles. Ce qui a fonctionné : préchauffer le moule très bien, jusqu’à ce que le plomb prenne environ 10 secondes ou plus pour solidifier sur la plaque de coulée. Miha a recommandé 415C / 780F et j’ai utilisé cette température. Puis fonder rapidement et ne pas s’arrêter. Dès le moindre signe de collage, arrêter et préchauffer à nouveau. Ne pas verser directement au centre, pour éviter que l’alliage ne touche et refroidisse les pinces longues. 312440 Hammer of Thor (PB, HP/FP) Je n’ai jamais eu de problèmes avec la coulée de ces balles de fusil HP. Aucun de mes premiers moules en acier n’avait été soumis à un cycle thermique, mais chaque session a donné de meilleurs résultats. Je préchauffais toujours le moule, et dès la troisième session, les balles sont sorties presque tout de suite après avoir ouvert le moule. Un coulage facile, un véritable plaisir. 312159 308 Chasse (GC, HP/FP) J’ai fait passer ce nouveau moule 3 fois sous cycle thermique, et après les 15 premières coulées, sans aucune attention particulière aux pions de longueur moyenne, j’ai obtenu des balles utilisables. C’est la balle 30 cal la plus précise que j’ai, et elle tire bien à basse et haute fréquence dans mon Ruger Ranch 300 AAC Blackout (twist 1:7). Il ne tire pas à partir du magazine de la Ruger, qui est conçu pour des balles pointues longues, mais selon ce que j’ai lu, il fonctionne parfaitement dans divers modèles de AR-15. Il tire également très bien et tire avec précision dans les carabines à verrou de Savage Axis et Sako 85 de mes amis, toutes deux munies de la cartouche .308 Win. 180-SIL (solide, GC). J’ai également essayé des cartouches 180-SIL fabriquées par un ami, et elles ont fonctionné parfaitement dans tous les sens : ils tirent à partir de mon magazine et frappent le but. 227-65 GC (.224) J’ai fabriqué quelques centaines de ces cartouches. Mesées à .226, avec un vérin à gaz Hornady et un vernis poudre, elles ont donné des résultats de 63 grains. Tikka Hunter .223 Rem (twist 1:8) : environ 380 m/s (1250 fps) et une bonne précision à 63 m malgré le vent. Sako 85 Varmint .222 Rem (twist 1:14 lent) : 6 gr de Trail Boss n’ont pas stabilisé les projectiles, mais 12 gr d’Accurate 5744 à environ 600 m/s (2000 fps) ont donné un groupe de 20 tirs très correct. Ainsi, les essais avec le 227-65 se sont bien passés sans aucun changement de charge. 9mm SWC H&G clone #278 (base à creux, 132 gr) Un plaisir à lancer. Une fois bien chauffé, le moule à 6 cavités a pratiquement fait voler des balles. Le seul truc que j’avais à faire était de faire alterner les coulées avant et arrière et de tourner le moule. J’ai commencé à 390C / 735F, puis je l’ai baissé à 360C / 680F. 9mm RNSWC (base conique) : les résultats sont les suivants : avec le Lyman #2, 135 gr de poudre et 140 gr avec 50% de plomb pur / 50% de poids de roues + étain. Mon moule le plus récent : quelques cycles de chauffage sur une plaque chauffante, lubrification adéquate et aucun problème. J’ai dû seulement augmenter la température de l’alliage jusqu’à 370C / 700F, car il était de 10C / 50F dans mon sous-sol avec une fenêtre ouverte et le bec gelait trop souvent. Tests d’expansion et de déformation : j’ai tiré des balles de calibre 30 dans de l’eau, du papier mouillé et du gel. Voici les résultats. J'ai également tiré de nombreuses balles sur des cibles, depuis des positions de terrain ou depuis une table portable avec repose-pieds, avec mon Ruger Ranch en 300 AAC BLK, principalement à des vitesses subsoniques. Écrit par Gregor Hodnik (Gamsek)

Consultez cette vidéo sur nos moules et notre engagement envers l’excellence, et découvrez comment un moule MP est assemblé. Vous cherchez un moule ? Découvrez nos moules à bille usinés au CNC.

Une astuce simple pour faciliter le retrait des pions à point creux. Astuce : prenez un crayon graphite souple et “ peignez ” la partie du pion à point creux qui est en contact avec le plomb. Autres conseils pour le coulage : conseils généraux concernant l’utilisation des moules à point creux en laiton.

Un guide pratique pour le coulage avec des moules à point creux en laiton : de la préparation et du cycle de chaleur pour un nouveau moule à la recherche du bon rythme de coulage. Par Gregor Hodnik (Gamsek), un tireur expérimenté. Référence rapide Alliage : poids de roue + plomb pur (50/50) avec 2 % d’étain. Pour la peinture en poudre : plomb pur avec 2 % d’étain. Température de l’alliage : 750 °F / 400 °C pour les moules de carabine HP, 680 °F / 360 °C pour les moules de pistolet non HP. Une directive, pas une règle. Préchauffage : sur une plaque chauffante avec les pinces insérées, 20 à 30 minutes pour les pinces HP de longue durée. Rituel : remplir, compter jusqu’à 3, ouvrir le plateau de coulée, compter jusqu’à 3, ouvrir le moule et jeter. 1. Avant le premier coulage Cycle de coulée d'un moule en laiton neuf Placez le moule assemblé (les vis insérées) sur une plaque chauffante, réglée à un peu plus de la moitié de la puissance, et laissez-le atteindre environ la température de coulée. Éteignez la plaque chauffante et laissez le moule refroidir naturellement. Repetons trois ou quatre fois. Il n'est pas nécessaire de démonter le moule. Cela initie la formation de la patine, et la coulée le maintient en croissance. La patine empêche l'adhérence, donc les balles tombent généralement hors du moule. Appliquez de l'huile sur les endroits appropriés Appliquez de l'huile sur les vis qui supportent les vis HP et les vis qui fixent le moule dans les poignées. Si vous le souhaitez, enduissez les vis HP avec un crayon graphite. Il ne faut que sur la partie qui forme la pointe creuse. Repetons les opérations toutes les 4 à 5 sessions. Appliquez une seule goutte d'huile de lubrification pour le moule HP (fournie avec votre moule MP) sur les axes de l'extérieur des blocs. Une seule goutte, pour que les cavités restent propres. 2. Coulée avec un moule en laiton HP Préchauffez la plaque chauffante. Placez le moule sur une plaque chauffante (un peu au-dessus de la moitié de la puissance) jusqu'à ce que la température de coulée soit atteinte ou que l'huile de la plaque de lubrification commence à dégager un peu de fumée. Cela permet d’économiser beaucoup d’efforts lors de la préchauffe : un moule correctement préchauffé nécessite seulement 3 à 5 remplissages, et un moule non HP peut être parfait dès la première fois que vous le chargez. Astuce : plus les broches sont longues et plus le point creux est large, plus la préchauffe prend du temps. Les broches doivent également atteindre la température requise, généralement entre 20 et 30 minutes, pendant que votre four chauffe. Ajoutez de la plomb à l’alliage. Le plomb contribue à faire se dilater les projectiles de type HP et à remplir parfaitement un moule HP. Gregor utilise des poids de roue + plomb pur (50/50) avec 2 % de plomb dans le mélange final. Si vous utilisez un vernis à poudre, vous pouvez simplement utiliser du plomb pur avec 2 % de plomb. Température et coulée Avec un four PID à coulée en fond : 750 °F / 400 °C pour les carabines HP, 680 °F / 360 °C pour les moules de pistolet non HP. Dès que les broches refroidissent, des problèmes commencent. Surtout au début, remplissez généreusement les cavités, de devant à derrière, pour maintenir la chaleur. Une broche chaude est une broche sans problème. Vous pouvez augmenter la température de l’alliage et équilibrer le surchauffe grâce à la vitesse de coulée. Une fois que vous avez trouvé le bon compromis, coulée devient un véritable plaisir. Lors de la coulée de fond, ne versez pas directement sur les pions. Dirigez-vous légèrement en dehors du centre pour éviter que l’alliage ne frappe les pions et ne refroidisse ceux-ci. Plus la pinelle est longue, plus cela importe. Couper la spire Après avoir coulée, observez la couleur de la plombure pendant qu’elle se solidifie et attendez la petite trace de coulée. Attendez encore quelques secondes, puis appuyez sur la plaque de spire avec un bâton en bois (le mien est recouvert de cuir). Le coup de coupe doit laisser une base propre et plate. Bases striées : vous coupez trop tôt. Les coupes de spire sont dures : vous avez attendu trop longtemps. Bases non remplies : coulez avec plus de pression (maintenez le moule plus près de la sortie ou ouvrez davantage la sortie), et coulez suffisamment de plomb pour maintenir une spire continue et importante. Une spire importante maintient le moule et les pions chauds. Vous ne trouvez pas le rythme ? Remplissez le moule, comptez jusqu’à 3, ouvrez la plaque de spire, comptez jusqu’à 3, ouvrez le moule et déversez. Reprenez. Ouvrir le moule Avec les moules HP à tirage, attendez quelques secondes après avoir coupé la spire, puis retournez le moule à l’envers et appuyez sur le boulon sur les poignées. Laissez le poinçon ouvrir le moule, puis aidez-le avec les poignées. Cela pousse également les pions latéraux vers l’extérieur. Les pions de type MP Crammer tirent les projectiles hors des cavités lorsque le moule s’ouvre. À la bonne température, les projectiles tombent de leurs propres moyens hors du moule. Si la température n’est pas correcte (principalement avec un pin FP vierge), appuyez quelques fois sur le boulon de la poignée. Si cela prend plus de quelques appuis, le moule et les pions sont trop froids. Surveillez la spire et les bases Votre rythme de coulée contrôle davantage le moule et la température des pions que la température de l’alliage. La spire indique où vous en êtes : après un préchauffage et quelques coulées, la coulée de la spire reste liquide pendant quelques secondes. Environ 3 secondes pour durcir : vous êtes prêt à coulurer. Inclinez le moule après 2 secondes et la spire continue de coulurer comme de l’eau ; si elle dure plus de 3 secondes, cela n’est pas le cas. 4 secondes ou plus : ralentissez, refroidissez le moule ou baissiez la température de l’alliage. En dessous de 550F / 290C, le bec du four peut geler ; au-dessus de 750F / 400C, la surface s’oxyde rapidement. Restez dans la zone : gardez votre cadence et inspectez les projectiles uniquement après avoir terminé. Chaque moule a ses propres “ préférences ”, donc notez la température de l’alliage, la configuration de la plaque chauffante et le temps de préchauffage pour chaque moule. Alternance de la direction de coulée Verser l’alliage chaud dans la même direction dans un moule à 4 ou 6 cavités crée des sections chaudes et froides. La dernière cavité remplie est généralement la plus chaude et peut présenter des bosses. Alternance de la direction avant-arrière et inversement. Surveillez les bases et ralentissez si nécessaire. Refroidissez une partie chaude du moule avec un chiffon humide. Appliquer de l’huile sur la plaque de coulée. Pas vraiment nécessaire, mais cela réduit l’usure et élimine les petites particules de plomb. Environ 4 à 5 fois par heure

Tous nos moules sont fabriqués par usinage CNC. Nous fabriquons des moules semi-personnalisés pour les projectiles à projectiles en acier ou en aluminium à point rond ou pointé. Voici les principales caractéristiques techniques. Matériaux Moules en fonte : laiton, aluminium 2007 (2011 ou 2024) et, dans certains cas, acier. Plaque de coulée : acier. Pièces de guidage : acier durci. Conception et cavités Moules à une à huit cavités, selon le design du projectile. Design à point rond ou pointé. Les embouts de pointage à point rond sont rembobinables, vous permettant de produire des projectiles HP ou solides dans le même moule. Les dimensions des moules dépendent du design du projectile. En théorie, nous pouvons réaliser toutes sortes de moules, mais nous avons besoin d’abord de connaître le design du projectile. Les poinçons supérieurs de type RCBS ou Lyman inclus avec tous nos moules sont compatibles avec les manivelles MP ou les manivelles LEE à huit cavités. Si vous avez un design de projectile en tête, contactez-nous ou consultez notre catalogue de moules.

 English English
 German
 French
 Spanish
 Swedish
 Czech
 Polish
 Italian