Poslanec Molds byl zveřejněn v časopise Handloader Magazine. Zde jsou stránky článku. Článek si můžete přečíst online: MP Bullet Moulds (Handloader Magazine). Další informace o tomto článku naleznete na naší stránce o tiskových médiích.


Poslanec Molds byl zveřejněn v časopise Handloader Magazine. Zde jsou stránky článku. Článek si můžete přečíst online: MP Bullet Moulds (Handloader Magazine). Další informace o tomto článku naleznete na naší stránce o tiskových médiích.

Po mnoha poptech se můžeme pochlubit modelem forem pro MP strojové formy. Vhodné pro lité stroje Magma a Ballisticast. Možnosti a ceny na vyžádání. Zajímají vás možnosti a ceny? Kontaktujte nás.
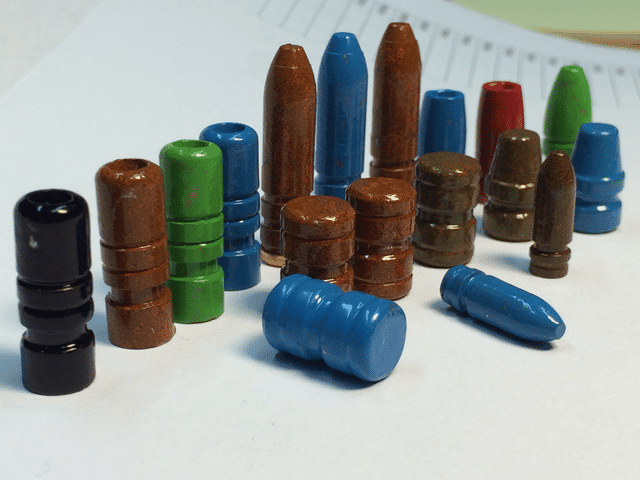
Nejjednodušší způsob, jak lakovat odlitky z pistoli a pušek práškovým lakem: protřepat je práškem v plastovém kontejneru a pak je peci. Krok za krokem postupuje Gregor Hodnik (Gamsek). Je to metoda, kterou používám k lakování odlitků práškovým lakem (PC), protože fungovala tak dobře už od prvního pokusu. Může se také nazývat ASBBDT (“suché leštění s AirSoft BBs jako lešticí médium”). Poté, co jsem se s DT seznámil s dobrými výsledky, už jsem se nevydával na sprejové pistole (ESPC, elektrostatický práškový lak). ESPC dokáže poskytnout nejjemnější povrch, ale vyžaduje více nastavení a úklidu a část prášku se ztrácí. Další metody (metoda pro prasata, Hi-Tek s acetonem, varianty DT, které se peče v hromadě a pak vloží do vody) zde nejsou popsány. Stručný přehled: Kontejnery: plastové s připevněným víčkem a trojúhelníkem s čárkou #5 na spodní straně. Balení: 30–100 nábojů, 1 čajová lžička prášku pro první náboj, po němž následující dávka obsahuje ½ čajové lžičky. Postup: 30 sekund otáčení, 30 sekund otáčení a protřepávání. Pečení: konvekční trouba při teplotě 400 °F (200 °C) po dobu 20 minut (15 minut při předhřátí). Potřebujete: prášky. Začněte s prášky již osvědčenými pro DT. Pak není potřeba předhřívání, vibrátory nebo praní acetonem: stačí pouze 30 sekund otáčení a protřepávání a žádná další vrstva, pokud postupte podle pokynů. Plastový kontejner č. 5 s připevněným víčkem (jako coolové kontejnery). Plastový kontejner č. 5 je velmi důležitý pro statický náboj, a kulatý tvar usnadňuje víření. Konvektivní trouba s ventilátorem pro rovnoměrnou teplotu a téměř sprejový efekt. Airsoftové kulky (volitelné, ale doporučeno). Modré nitrilové rukavice. Jiné rukavice odstraňují prášek všude, kde se dotýkají. Dlouhé kleště s jehlou nebo pinzety (nebo dlouhé lékařské kleště). Gregor používá kleště se zkroucenými hroty. Jaký prášek? Vybral jsem si snazší cestu a učil se z testů ostatních hráčů namísto experimentování s náhodnými místními prášky. Na fóru Cast Boolits (castboolits.gunloads.com) člen Smoke4320 testoval prášky od velkých společností a sestavil seznam prášků, které fungují s DT. Nyní je sponzorem prodeje v USA. Dokonce i z Evropy (zásilka, celní odbavení) jsem si dvakrát objednal jeho prášky a nikdy jsem toho neľutoval: po třech letech je stále používám z první zásilky. Každému v USA doporučuji začít s jeho ’testovanými prášky pro DT“. Objednávky: 704-624-4115 smoke@paintballkingdom.com, nebo na fóru. Proč používat Airsoftové náboje? Smokeovy prášky fungují i bez nich (v závislosti na barvě), ale já téměř vždy používám náboje. Zabraňují vzniku tvrdých skvrn na povrchu a zlepšují statický náboj. Díky tomu vzniká dokonalá vrstva. Black BBs fungují nejlépe; moje žluté a oranžové jsou také výborné. Velmi hladké bílé BBs jsou k ničemu. Zjistěte, jakou teplotu má vaše trouba (můj byl vypnutý, jak se dalo očekávat). Pokud to nemůžete změřit, připravte několik malých dávek 10 nábojů, dokud nenajdete nastavení, které poskytne příjemný, rovnoměrný proud. Pokud je příliš horké, vzniknou hromady, a pokud je příliš horké, se olovo roztaví. Přidejte 30–100 kulek: asi 100 malých jako .223 nebo pouze asi 30 velkých jako 45 ACP 230 gr. Přidejte 1 čajovou lžičku prášku pro první náboj s novými kulkami a nádobkou, pol čajovou lžičku pro pozdější dávky. Méně je lepší: můžete vždy přidat více. Zavřete víko, třesouce se jako šílený po dobu 30 sekund, poté prudce otřeste nahoru a dolů po dalších 30 sekund. Vždy dokončete třesáním. U některých prášků nebo při vysoké vlhkosti je třeba třást až 2 minuty. Zkontrolujte pokrytí. Pokud již na dně nezbývá žádný prášek a pokrytí není dostatečné, přidejte trochu více a opakujte. Kulečky vyberte jednou po jedné pomocí pinzet nebo nitrilové rukavice a přebytečný prášek odstraňte do nádoby (nebo jen vyfukněte). Nejdřív ponořte hroty pinzety nebo konce rukavic do prášku, aby nezanechaly stopy. Funguje také sitko. Kulky položte na podnos pokrytý nepřilnavou fólií nebo pergamenovým papírem (trvá to několik cyklů). Fungují také silikonové pekářské rohože. Pečte při teplotě 400F / 200C po dobu 20 minut (15 minut v předhřívaném peci). Vyberte je a nechte vychladnout nebo je opláchněte vodou. Opláchnutí práškem: pokud kulky opláchnete přímo z formy, barva prášku zneškodní první oplach, takže je znovu opláchněte poté, co vychladnou z trouby. Proč prášková barva? Nahrazuje mazivo: méně nepořádku, nelepivá barva, čisté sedící formy. Často rychlejší a levnější než Alox nebo lubrisizer: stačí pouzdra typu push-through. Nemrznou, nerozmrzávají ani nerozbití v dlouhodobém skladování. Neprodukují kouř, snadnější čištění, bez vystavení olova při manipulaci. Menší tření, delší životnost hlavice, nižší teplota. Barevné označení pro různé náplně stejného typu kulky. Obvykle funguje v podavačích nábojů progresivních lisů. Přidává do průměru 0,002–0,003 palce, pokud je to potřeba, a umožňuje použití měkké slitiny. Funguje v tlumičích a neuzemňuje kompenzátory ani porty. Nesnášíte barvy? Použijte průhledný PC pro tradičnější vzhled. Vaši náboj musí být přizpůsoben otvoru v hlavě. Především nepoužívejte náboje menších rozměrů. Rozměr před nebo po povlakování? To závisí na potřebném průměru. Někdy náboje upravuji, připojuji kontrolu plynu a pak povlakuji; s těsnými kontrolami plynu je nejprve upevním a poté povlakuji (a znovu upravím, pokud je potřeba). Pro kalibry 9 mm, .38/.357 a .44 často povlakuji nejprve a pak upravuji. Přechodná matice by nikdy neměla poškrábat vaše náboje: pokud ano, vyčistěte ji. Test kladiv a vidličky: Nově povlakovanou nábojku zatlačte kladivem a druhý zatlačte do vidličky. Žádné olupování nebo odbarvení? Gratulujeme, povlak prošel. Ještě stále nějaké olovo v hlavě? Kolik jste zvětšili otvor v hlavě? Možná během sezení uvolní část povlaku. Naložte figurínu, odtrhněte ji a zkontrolujte. Měřte tu vytahovanou kulku, zejména v kalibru 9 mm se svým zúženým krytem:

Zpráva o práci lisu: jak Gregor Hodnik (Gamsek) přešel od železných forem a plynového hořáku k lití sedmi forem z mosazného materiálu MP a co se naučil během toho. Lískování s mosaznými formami jsem začal, když jsem dostal svůj první HP formu od MP Molds, vyrobenou Michou Prevechem. Předtím jsem používal tradiční železné formy pomocí metody s nálevkou a plynovým hořákem. Moje předchozí zkušenosti s formami byly pouze s formami 9mm a 7mm od RCBS: 2 dutinami, které byly pro mé potřeby příliš pomalé a non-HP verze, která byla vhodná pro cílové práce, ale k žádnému lovu to nebylo použitelné. Od té doby jsem postavil vlastní pec na lití spodní vrty s PID a koupil sekeru na šrouby 300 AAC BLK jen proto, abych mohl lití provádět. Při prvních sezeních s mosaznými formami jsem nevěnoval pozornost teplotě slitiny a formy jsem nepředhříval. Jakmile jsem začal oba postupy provádět, moje výsledky se výrazně zlepšily a velmi rychle jsem získal použitelné náboje. Zde je to, co fungovalo pro mě. To, co fungovalo pro mě: Předhřívejte formu na horkém pánvi a regulujte teplotu slitiny (PID pece). Nové formy ohřívejte několikrát. Výsledky se každou sezenou zlepšují. Dlouhé HP tyče vyžadují extra teplo: rychle odlitejte a nepřestávejte, a při prvním náznaku přilepení znovu zahřívejte. Neředějte přímo na tyče, míříte o něco mimo střed. S formami s 6 dutinami směňujte straně přední a zadní. Můj MP tvaruje 30 cal 314140 Sledgehammer, penta a kulka HP/FP kulometru H&G #38 Ness safety bullet, deep HP/FP (2 cav) 312159 308 Hunting GC, HP/FP (4 cav) .224 / 5.56mm GC 227-65 GC, solid (4 cav) 9mm 9mm SWC H&G #278 clone, bevel base (6 cav) 9mm RNSWC, bevel base (6 cav) Zkušení s formováním, forma po formě 314140 Sledgehammer (PB, HP/FP) Začal jsem s připevněnými váhami na kolečkách s asi 20% čistým olovem: asi 10 kg roztaveného, vyčištěného a opláštěného olova na plynovém hořáku. Bylo to mé první použití mosazného HP formy a byla jsem ho pouze lehce předhřívána na okraji hrnce. Po 20 dávkách jsem měla pouze prohnilé kuličky, pak najednou dokonalé kuličky, všechny se držely na místě. Krátké pětitunové kolíky nevedly k žádným problémům s uvolňováním kuliček; vlastně pomohly k jejich rychlejšímu vypadnutí z formy. Jakmile se forma dostala do ideálního teplotního rozsahu, prostě jsem pokračovala v lití. H&G #38 Ness safety bullet (GC, HP/FP) Díky svým velmi dlouhým kolíkům byla tato forma s dvěma dutinami zpočátku pouhým trápením, protože ani forma nebyla předhřívána, ani slitina nebyla správně teplá. Je to jediný model, který opravdu vyžadoval moji plnou pozornost ohledně teploty slitiny a ohřevu kolíků: pokud nejsou kolíky HP dostatečně horké, kulky se na nich přilepí. To, co fungovalo: velmi dobře předhřívejte formu, dokud nebude olovo potřebné dobu asi 10 sekund nebo více na ploše sprue. Miha doporučil teplotu 415 °C a já jsem to použil. Poté rychle lévat a nepřestávat. Při nejmenším náznaku přilepení zastavte a znovu předhřívejte. Nepouštějte přímo do středu, aby se slitina nedotkla a nezchladila dlouhé kolíky. 312440 Hammer of Thor (PB, HP/FP) Nikdy jsem neměl žádné problémy s výrobou těchto HP nábojů. Žádné z mých prvních mosazných forem nebyla vystavena teplotním změnám, ale každá sezení přinesla lepší výsledky. Vždy jsem ji předhříval a již po třetí sezení se kulky prakticky vytratily hned, jak jsem otevřel formu. Snadné lití, opravdový potěch. 312159 308 Hunting (GC, HP/FP) Tento nový formovací nástroj jsem ohříval třikrát a po prvních 15 litích bez jakéhokoli zvláštního postupu s dlouhými kolíky jsem získal použitelné kulky. Je to nejpresnější kulka kalibru 30, kterou mám, a dobře střílí jak subsonicky, tak supersonicky v mé pistoli Ruger Ranch 300 AAC Blackout (twist 1:7). Neobsahuje náboj v zásobníku pistole Ruger, který je určen pro dlouhé, ostře končící náboje, ale podle toho, co jsem četl, funguje dobře i v různých modelích AR-15. V mé přítelkyni se také výborně seřiduje a střílí se z ní velmi dobře v puškách Savage Axis a Sako 85 s ráží .308 Win. 180-SIL (solid GC). Zkusil jsem také náboje 180-SIL, které mi přišly od přítele a fungovaly perfektně ve všech ohledech: dobře se seřidují z zásobníku a zasahují přesně do cíle. 227-65 GC (.224) Stříkal jsem z nich několik stovek. V velikosti .226, s hornadovskou plynovou kontrolou a práškovou úpravou, vydávaly 63 grains. Tikka Hunter .223 Rem (twist 1:8): kolem 380 m/s (1250 fps) a slušná skupina i při 63 m navzdory větru. Sako 85 Varmint .222 Rem (pomalý tok 1:14): 6 g Trail Bossu nezvládlo stabilizovat je, ale 12 g Accurate 5744 při rychlosti asi 600 m/s (2000 fps) poskytlo velmi slušnou skupinu z 20 výstřelů. Takže testování 227-65 bylo úspěšné bez jakéhokoli vývoje zatížení. 9mm SWC H&G #278 clone (klínová základna, 132 g) Je to potěcha při lomení. Jakmile se správně zahřeje, forma s 6 dutinami prakticky pršela kulkami. Jediným trikem, který jsem potřeboval, bylo střídat lomení z přední strany dolů a zpět nahoru. Začal jsem na teplotě 390C / 735F, několikrát ho plnil, poté to snížil na 360C / 680F. 9mm RNSWC (bevel base) Doplňuje 135 gr s Lyman #2 a 140 gr s 50% čistého olova / 50% váh kol + cínovou náplň. Můj nejnovější formovací proces: jen několik cyklů zahřívání na pánvi, správné mazání a žádný problém. Musel jsem pouze zvýšit teplotu slitiny na 370C / 700F, protože v mé sklepní místnosti s otevřeným oknem bylo 10C / 50F a výtok se příliš často zamrazil. Testy roztažení a deformace: Střílel jsem náboji kalibru 30 do vody, mokrého měkkého papíru a ledu. To jsou výsledky. Cíle jsem také hodně střílel na terénní cíle z poloh na poli nebo z přenosného stolu s opěrami, a to se svým zbraní Ruger Ranch v kalibru 300 AAC BLK, převážně při subsonických rychlostech. Autor: Gregor Hodnik (Gamsek)

Podívejte se na toto video o našich formách a našem odhodlání k dokonalosti a podívejte se, jak se formy MP sestavují. Hledáte formu? Projděte si naše CNC obráběné kulové formy.

Jednoduchý trik pro snadnější uvolnění dutých hrotových kolíků. Tip: Vezměte měkký grafitový tužku a “nakreslete” část HP kolíku, která je v kontaktu s olovím. Další tipy pro odlitky: Obecné rady pro použití mosazných forem s dutými hroty (HP).

Praktický průvodce odléváním s měděnými dutými hroty: od čištění a cyklického zahřívání nové formy až po nalezení správného rytmu odlévání. Zkušený odlévač Gregor Hodnik (Gamsek). Rychlý návod Slitina: váhy kol + čistý olovo (50/50) s 2 % cínu. Pro práškové lakování: čistý olovo s 2 % cínu. Slitina: teplota: 750 °F / 400 °C pro puškové HP formy, 680 °F / 360 °C pro pistole HP formy. Pokyny, nikoli pravidlo. Předhřívání: na horkém pánvi se vloženými kolíky po dobu 20–30 minut pro dlouhé HP kolíky. Rytmus: plnění, počítání do 3, otevření sprue plate, počítání do 3, otevření formy a odlit. 1. Před prvním odlitem Vyčistěte a sestavte Formu očistěte brzdovým prostředkem, včetně kolíků a šroubů, které je drží. (Teplá voda také funguje, ale Miha již před odesláním odstraní oleje a nečistoty.) Sestavte formu s HP kolíky, které chcete použít. Zabalte HP kolíky asi o 1/8 otáček, aby se kolíky v formě nevejily. Cyklus zahřívání nové mosazné formy: Montované formy (s vložkami pro špendlíky) položte na horkou desku, nastavte teplotu trochu nad polovinu výkonu a nechte vychladnout. Odpojte horkou desku a nechte formu vychladnout sama. To se opakuje třikrát nebo čtyřikrát. Není třeba formu rozmontovat. Tím začíná tvorba patiny a během lití se tato patina dále rozšiřuje. Patina zabraňuje přilepení, takže kulky obvykle spadají ven. Maztejte správná místa: Maztejte šrouby, které drží HP špendlíky a špendlíky držené v rukojeti formou. Volitelně potřete HP špendlíky grafitovým tužkem; pouze část, která tvoří dutý hrot. To se opakuje každých 4–5 cyklů. Na vnější straně bloků nalijte kapku maziva pro mosazné formy HP (součástí MP formy). Malá kapka, aby dutiny zůstaly čisté. 2. Lití s mosaznou formou HP Před zahřátím na horké desce ohřívejte formu na horké desce (mírně nad střední teplotou), dokud nedosáhne teploty pro lití nebo se začne trochu kouřit maziva pro HP špendlíky. To šetří mnoho nákladů na zahřívání: správně předhřívaný formovací nástroj potřebuje pouze 3–5 plnicích cyklů a formovací nástroj bez HP může být již od prvního plnění ideální. Tip: čím delší tyčky a tím větší dutý hrot, tím delší je předhřívání. Tyčky musí také dosáhnout teploty, obvykle 20–30 minut, zatímco vaše pec se ohřívá. Přidejte do slitiny cínovou pastu: cínová pasta pomáhá dutým hrotovým nábojkám expandovat a dobře vyplňovat HP formovací nástroj. Gregor používá váhy na kolech + čistý olovo (50/50) s 2% cínu v konečné směsi. Pokud lakujete práškovým lakem, můžete použít čistý olovo s 2% cínu. Teplota a plnění Při PID peci s dolním vkládáním: 750F / 400C pro puškové HP, 680F / 360C pro pistoli HP. Pokud se tyčky ochladí, začínají problémy. Zvláště na začátku hojně naplňte dutiny od přední strany k zadní straně, aby se udržela teplota. Horký pin je bezproblémový pin. Lze zvýšit teplotu slitiny a vyvážit přehřívání rychlostí lití. Jakmile najdete ideální poměr, stává se lití potěšující záležitostí. Při dolním nalévání nemyjte přímo na kolíky. Směřujte trochu mimo střed, aby se slitina nerozprašovala a kolíky se nezchladily. Čím delší kolík, tím je to důležitější. Řezání spružky Po nalévání sledujte barvu olova, jak se tuhne, a počkejte na malé zanechávací otisky. Počkajte ještě pár sekund a pak se pomocí dřevěné tyče dotkněte desky pro řezání spružky (Gregorova je zabalena v kůži). Řez by měl zanechat čistý, rovný podklad. Zkosené základny: příliš brzy jste řezali. Řezání slitiny je tvrdé: příliš dlouho jste čekali. Základy, které nejsou plné: naléváte příliš silně (držte formu blíže vývodové části nebo otevřete vývod více). Nalijte dostatek slitiny, aby se vytvořila jedna velká nepřerušovaná spružka. Velká spružka udržuje formu a kolíky v teple. Nemůžete najít rytmus? Naplňte formu, počítejte do 3, otočte desku pro řezání spružky, počítejte do 3, otevřete formu a vyhoďte. Opakujte. Otevření formy: u forem HP pro pušky počkejte několik sekund po řezání spružky a poté obrátěte formu vzhůru nohama a klepněte na šroub na rukojeti. Nechte klešťové těsnění otevřít formu, poté pomozte s madly. To také vytlačí boční kolíky ven. Madly MP Crammerové typu vytahují kuličky z dutin, jak se forma otvírá. Při správné teplotě kuličky samy odskočí z kolíku. Pokud není teplota správná (většinou u prázdného FP madla), kleštěte madlo několikrát. Pokud to trvá více než několik klešťování, forma a kolíky jsou příliš chladné. Pozor na trysku a podložky: Tempo vaření ovlivňuje teplotu formy i kolíku více než teplota slitiny. Tryska vám říká, kde se nacházíte: Po předhřívání a několika litrácích zůstává trysková mlhová hmota několik sekund tekutá. Asi 2 sekundy na tuhnutí: můžete začít vařit. Po 2 sekundách sklápněte formu a tryska stále proudí jako voda; po 3 sekundách již ne. 4 sekundy nebo více: zpomalte, ochlaďte formu nebo snížíte teplotu slitiny. Pod 550 °F / 290 °C může výtok pece zamrznout; nad 750 °F / 400 °C se povrch rychle oxiduje. Zůstaňte v zóně: udržujte rytmus a kontrolujte výstřiky pouze po dokončení. Každý formovací stroj má své vlastní “preference”, proto si zapište teplotu slitiny, nastavení horké desky a dobu předehřevu pro každý formovací stroj. Změňte směr lití Přikládání horké slitiny stejným směrem ve formovací formě s 4 nebo 6 dutinami vytváří horké a studené části. Poslední vyplněná dutina je obvykle nejteplejší a může být zanesená. Změňte směr od přední k zadní straně a od zadní k přední straně. Pozorujte základny a pokud je to nutné, zpomalte. Horkou část formovacího stroje ochlaďte mokrou hadříkem. Maztejte tryskovací plochu během lití Nemusí to být nutné, ale snižuje to opotřebení a odstraňuje malé částice olova. Asi 4–5krát za hodinu

Každý model MP je CNC obráben. Vyvíjíme polokustomizované formy pro odlitky kulometů v provedení s pevným nebo dutým hrotem. Zde jsou hlavní specifikace. Materiály: Formovací bloky: mosaz, hliník 2007 (2011 nebo 2024) a v některých případech ocel. Formovací tyče: ocel. Napínací kolíky: tvrzené oceli. Konstrukce a duté hroty: Jedna až osm dutých forem v závislosti na designu kulometu. Konstrukce dutého hrotu a pevných kulometů. Pokud to konstrukce umožňuje, jsou součástí forem i reverzibilní duté hroty, takže můžete odlitky HP nebo pevných kulometů provádět ve stejném formovacím bloku. Rozměry bloků závisí na designu kulometu. Teoreticky můžeme vyvíjet všechny druhy forem, ale nejprve musíme znát design kulometu. S přiloženými a kompatibilními vrchními puncemi typu RCBS/Lyman je dodáváno s každým naším formovacím blokem. Vhodné pro držáky forem MP nebo držáky s osmi dutými otvory LEE. Máte již design kulometu? Kontaktujte nás nebo si prohlédněte naše formovací bloky.

 English English
 German
 French
 Spanish
 Swedish
 Czech
 Polish
 Italian