Efter många förfrågningar är vi stolta över att kunna presentera MP-maskinformar. Passar till Magma- och Ballisticast-gjutmaskiner. Alternativ och priser på begäran. Intresserad? Kontakta oss för alternativ och priser.


Efter många förfrågningar är vi stolta över att kunna presentera MP-maskinformar. Passar till Magma- och Ballisticast-gjutmaskiner. Alternativ och priser på begäran. Intresserad? Kontakta oss för alternativ och priser.
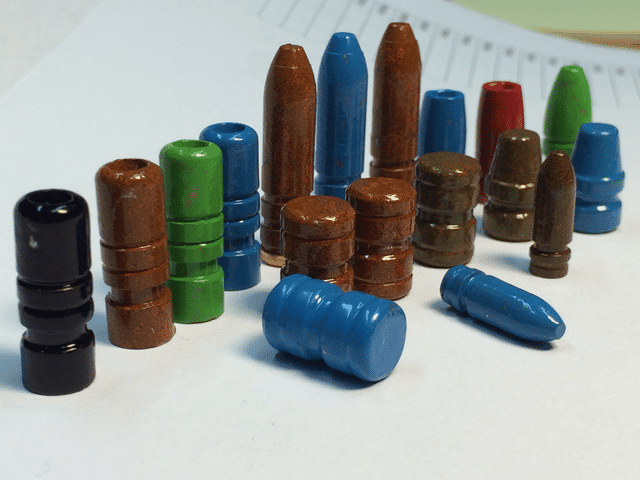
Den enklaste metoden för att pulverlackerera gjutna pistol- och gevärskulor: Skaka dem med pulver i en plastbehållare, sedan baka dem. Stegvis guide av Gregor Hodnik (Gamsek). Detta är metoden jag använder för att pulverlackerera mina gjutna kulor, eftersom det fungerade så bra redan från första försöket. Den kan också kallas ASBBDT, “torktumlning med AirSoft-kulor som tumlningmedia”. Efter att ha fått bra resultat med DT tittade jag aldrig tillbaka på en spraypistol (ESPC, elektrostatisk pulverlackering). ESPC kan ge den smidigaste ytan, men den kräver mer installation och städning och vissa pulver försvinner. Andra metoder (pigletmetoden, Hi-Tek med aceton, DT-varianter som torkar i en hög och tappas ner i vatten) omfattas inte av detta. En överblick Container: Plast med en snäpplapp på locket och en triangel med #5-symbolen på botten. Förpackning: 30–100 kulor, 1 tesked pulver för den första laddningen, ½ tesked efter det. Påfyllning: Sväng runt 30 sekunder, skaka upp och ned i 30 sekunder. Grädda: Konvektionsugn på 400°F/200°C i 20 minuter (15 minuter om ugnen är förvärmd). Vad du behöver Pulver. Börja med pulver som redan har bevisats fungera för DT. Sedan behövs ingen förvärmning, vibrerande skål eller acetonrengöring: bara 60 sekunder med att skaka och svänga runt och ingen andra påfyllning om du följer instruktionerna. Plastbehållare #5 med snäpplapp på locket (likt Cool Whip-behållare). Plasten #5 är mycket viktig för den statiska laddningen, och en rund form gör att man lätt kan svänga runt. Konvektionsugn med fläkt, för jämn värme och en nästan sprayad effekt. Airsoft-skott (tillval, men rekommenderas). Blå nitrilhandskar. Andra handskar tar bort pulvret där de kommer i kontakt med ytan. Långt nål- och pincettverktyg (eller långa medicinska pincetter). Gregor använder långa nål- och pincettverktyg med böjda spetsar. Vilken pulvret? Jag valde det enkla sättet och lade mig på andra casters tester i stället för att experimentera med slumpmässiga lokala pulvret. På Cast Boolits-forumet (castboolits.gunloads.com) testade medarbetaren Smoke4320 pulvret från stora företag och gjorde en lista över pulvret som fungerar med DT. Han är nu leverantörsponsor i USA. Även från Europa (porto, tull) beställde jag hans pulver två gånger och ångrade det aldrig: efter tre år använder jag fortfarande pulver från den första leveransen. Jag skulle rekommendera alla i USA att börja med hans ’DT-testade“ pulver. Beställningar: 704-624-4115 smoke@paintballkingdom.com, eller i forumtråden. Varför använda Airsoft-kulor? Smoke-pulvren fungerar utan dem (beroende på färg), men jag använder nästan alltid kulor. De dämpar mina relativt mjuka blykulor, förbättrar den statiska laddningen och tar bort överflödigt pulver, vilket ger en perfekt beläggning. Svart kulor fungerar bäst; mina gula och orange kulor fungerar också bra. Mycket släta vita kulor var värdelösa. Känn till din ugn Se till att du vet den verkliga temperaturen som ugnen ställer in (min var inställd på fel värde). Om du inte kan mäta det, baka några små satsar med 10 kulor tills du hittar den inställning som ger en fin, jämn strömning. Om den blir för kall kommer det att bli klumpar, om den blir för varm kommer kulorna att smälta. Steg för steg: Fyll botten av #5-behållaren med 2–3 lager Airsoft-kulor (ca 1,2 cm djupa). Lägg till 30–100 kulor: ungefär 100 små kulor som .223 eller endast ca 30 stora kulor som 45 ACP 230 gr. Lägg till 1 tesked pulver till den första laddningen med nya kulor och behållare, 1 tesked till senare satsar. Mindre är bättre: du kan alltid tillsätta mer. Stäng locket, virvla runt som galen i 30 sekunder, skaka sedan hårt upp och ned i ytterligare 30 sekunder. Slut alltid med att skaka. Med vissa pulvrar eller hög luftfuktighet kan du skaka upp till 2 minuter. Kontrollera täckningen. Om det inte finns kvar något pulver längst ner och täckningen inte är tillräckligt bra, tillsätt lite mer och upprepa. Ta upp kulorna en i taget med pincett eller nitrilhandskar, och tryck överflödigt pulver i behållaren (eller blåsa bort det helt enkelt). Doppa tångens spetsar eller handskarens fingertoppar i pulveret först, så att de inte lämnar märken. En sil är också till hjälp. Placera kulorna på en bricka som är klädd med icke-kladdande folie eller bakplåtspapper (den håller länge). Silikonmatta fungerar också. Grädda i ugnen på 400F/200C i 20 minuter (15 minuter i en förvärmd ugn). Ta ut dem och låt dem svalna, eller låt dem torka i vatten. Vattenkylning: Om du kylar kulorna direkt från formen, eliminerar bakning av pulverlacken den första kylningen, så kyl dem igen efter att de har kommit ut ur ugnen. Varför pulverlackering? Byter ut smörjmedlet: mindre smuts, inte klibbigt, rena sitsdödarna. Oftast snabbare och billigare än Alox eller en lubriser: push-through-dimensioner räcker. Torkar inte, smälter inte eller spricker inte under långvarig förvaring. Mindre eller ingen rök, lättare att rengöra, ingen blyexponering vid hantering. Mindre friktion, längre livslängd på pipan, lägre temperatur. Färgbeskrivning för olika lastar med samma kul. Fungerar vanligtvis i kulfförsedda pressar. Lägger till 0,002–0,003″ till diametern om du behöver det och gör att du kan använda mjuk legering. Funktionerar i avskiljare och täpper inte till kompensatorer eller portar. Har du svårt för färger? Använd transparent PC för den traditionella looken. Tips och felsökning Passformen är viktig. PC är inte svaret på alla problem (förlängning, tumbling). Du behöver fortfarande anpassa din kastkul för borren. Först och främst: använd inte för små kulor. Storlek före eller efter beläggning? Det beror på diametern du behöver. Ibland belägger jag först och sedan dimensionerar jag; med tätt belagda gaskamrar sätter jag dem först och dimensionerar sedan (och dimensionerar igen om det behövs). För 9 mm, .38/.357 och .44 belägger jag ofta först och dimensionerar sedan. En push-through-mutter ska aldrig repa dina kulor: om den gör det, polera den. Hammer-/svärdtest: Slå en nymonterad kula med en hammare och tryck in en annan i en svärd. Inget flissande eller lossning? Grattis, din beläggning klarade provet. Är det fortfarande bly i hylsan? Hur mycket har du spruckit hylsan? Det kan avlägsna beläggning när hylsan sitter på plats. Ladda en dummykul och dra loss den och kontrollera. Mät den dragna kulan, särskilt i 9 mm med sin koniska hylsa:

En casterns fältrapport: hur Gregor Hodnik (Gamsek) gick från järnmoln och en gasbrännare till att gjuta med sju MP-mässingformar, och vad han lärde sig under vägen. Jag började gjuta med mässingformar när jag fick min första HP-form, gjord av MP Molds, av Miha Prevec. Tidigare hade jag använt traditionella järnmoln med sked-/kastrullmetoden och en gasbrännare. Min tidigare erfarenhet var endast med 9 mm och 7 mm RCBS-formar: en tvåhålig form som var för långsam för mina behov och en version som inte var HP och som var bra för målbearbetning men obrukbar för någon typ av jakt. Sedan dess har jag byggt min egen gjutningsugn med PID och köpt en bultpistol i 300 AAC BLK bara för att kunna spruta gjutning. Under mina första provtryck med mässingformar lade jag inte märke till legeringstemperaturen och förvärmde inte formarna. När jag började använda båda metoderna förbättrades resultaten enormt och jag fick användbara kulor mycket snabbt. Här är vad som fungerade för mig. Vad som fungerade för mig: Förvärm formen på en plåt och kontrollera legeringstemperaturen (PID-ugn). Värm upp nya formar några gånger. Resultaten blir bättre med varje provtryck. Långa HP-nålar kräver extra värme: gjut snabbt och fortsätt, och värm upp igen vid första tecken på fasthet. Häll inte rakt på nålarna, sikt lite utanför mitten. Med formar med sex hål kan du byta mellan att gjuta från framsidan och baksidan. Min MP-form 30 cal 314140 Sledgehammer, penta & rund HP/FP (4 cav) 312440 Hammer of Thor, HP/FP (4 cav) H&G #38 Ness safety bullet, deep HP/FP (2 cav) 312159 308 Hunting GC, HP/FP (4 cav) .224 / 5,56 mm 227-65 GC, solid (4 cav) 9 mm 9 mm SWC H&G #278 clone, konvex bas (6 cav) 9 mm RNSWC, konvex bas (6 cav) Castning erfarenhet, form efter form 314140 Sledgehammer (PB, HP/FP) Jag började med stickmonterade hjulvikter med ungefär 20 % rent bly: ungefär 10 kg smält, rengjort och flöjt bly på en gasbrännare. Det var min första gång med en mässing HP-form och den var bara något förvarmad vid kanten av kannan. Efter 20 gjutningar hade jag bara rynkade kulor, sedan plötsligt perfekta kulor, alla behöll formen. De korta penta-pinnarna orsakade ingen fasthet; de hjälpte faktiskt till att få kulorna att rinna ut snabbare. När formen var i sitt idealiska temperaturintervall fortsatte jag bara att gjuta. H&G #38 Ness safety bullet (GC, HP/FP) Med sina mycket långa pinnar var denna form med två hål till en början en frustrerande uppgift, eftersom varken formen var förvärmd eller legeringen var i rätt temperatur. Det är den enda formen som verkligen kräver min fulla uppmärksamhet när det gäller legeringstemperatur och pinnsvetsning: Om HP-stiftarna inte är varma nog kommer kulorna att fastna i dem. Vad som fungerade: Förvärm formen ordentligt, tills blyet tar cirka 10 sekunder eller mer att stelna på sprueplattan. Miha rekommenderade 415C/780F och det använde jag. Därefter gjut snabbt och sluta inte. Vid minsta antydan till fasthet ska du stanna och förvärma igen. Häll inte direkt i mitten, så att legeringen inte träffar och kyl ner de långa stiftena. 312440 Hammer of Thor (PB, HP/FP) Jag har aldrig haft några problem med att gjuta dessa HP-gevärskulor. Ingen av mina första mässingformar var varmcyklade, men varje session gav bättre resultat. Jag förvärmde alltid dem, och vid tredje sessionen föll kulorna i princip ut så fort jag öppnade formen. Enkel gjutning, en verklig njutning. 312159 308 Jakt (GC, HP/FP) Jag varmcyklade den här nya formen tre gånger, och efter de första 15 gjutningarna, utan särskild uppmärksamhet åt de mellanlånga stiftarna, fick jag användbara kulor. Det är den mest exakta 30-kalibriga kulan jag har, och den fungerar bra både med subsonisk och supersonisk strålning i min Ruger Ranch 300 AAC Blackout (1:7 vridning). Den matar inte från Rugers magasin, som är avsett för långa, spetsiga kulor, utan enligt vad jag har läst fungerar det bra i olika AR-15-vapen. Den skjuter och matar också utmärkt i mina vännerns boltaction Savage Axis och Sako 85, båda med kaliber .308 Win. 180-SIL (solid, GC). Jag testade också 180-SIL-kulor gjorda av en vän, och de fungerade perfekt i alla avseenden: de gick in i min magasin och träffade målet. 227-65 GC (.224) Jag gjöt några hundra av dessa. De är dimensionerade till .226 och har en Hornady-gaskontroll och pulverlackering; de gavs ut med 63 grains. Tikka Hunter .223 Rem (1:8 twist): cirka 380 m/s (1250 fps) och en rejäl grupp på 63 m trots vinden. Sako 85 Varmint .222 Rem (långvarig twist 1:14): 6 gr av Trail Boss stabiliserade dem inte, men 12 gr av Accurate 5744 vid cirka 600 m/s (2000 fps) gav en mycket bra grupp på 20 skott. Så testningen av 227-65 var framgångsrik utan någon belastningsökning. 9mm SWC H&G #278-klon (kantbas, 132 gr) En njutning att kastas med. När den var ordentligt varm, regnade det praktiskt taget med kulor från formen. Det enda tricket jag behövde var att byta mellan att kasta fram och bak och bak och fram. Jag började på 390C/735F, hällde upp några gånger och sänkte sedan till 360C/680F. 9mm RNSWC (kantbas) Droppar 135 gr med Lyman #2 och 140 gr med 50% rent bly/50% hjulvikter + tenn. Min senaste form: bara några värmcykler på en plåt, ordentlig smörjning och inget problem alls. Jag behövde bara höja legeringstemperaturen till 370C/700F, eftersom det var 10C/50F i min källare med ett öppet fönster och pipen frös för ofta. Expansion- och deformationstester: Jag sköt kaliber 30-kulor i vatten, blött mjukt papper och is. Här är resultaten. Jag sköt också många skott mot mål från fältpositioner eller från en bärbar bordsmålsstation med benstativ, med min Ruger Ranch i 300 AAC BLK, främst vid subsoniska hastigheter. Skriven av Gregor Hodnik (Gamsek)

Se den här videon om våra formar och vår strävan efter perfektion, och se hur en MP-form monteras. Letar du efter en form? Bläddra bland våra CNC-maskerade kulformar.

En enkel trick för en enklare lossning av hålpunktsstift. Tips: Ta en mjuk grafitpenn och “måla” den del av HP-stiftet som kommer i kontakt med blyet. Mer tips om gjutning: Allmänna råd för användning av mässing HP-formar (hålpunktsstift).

En praktisk guide till gjutning med gjutformar av mässing med ihålig spets: från rengöring och värmecykling av en ny form till att hitta rätt gjutningsrytme. Av erfaren gjutare Gregor Hodnik (Gamsek). Snabbreferens Metalltyp: hjulvikter + rent bly (50/50) med 2 % tenn. För pulverlackering: rent bly med 2 % tenn. Metalltemperatur: 750 °F / 400 °C för gevärshjullager, 680 °F / 360 °C för pistolhjullager utan gevärshjul. En vägledning, inte en regel. Förvärmning: på en platta med pinsen inlagda i plattan, 20–30 minuter för långa HP-hjullager. Gjutningsrytme: fyll, räkna till 3, öppna sprutplattan, räkna till 3, öppna formen och dumpa. 1. Innan första gjutningen Värmeskena en ny mässingform: Lägg den monterade formen (med inlagda stiften) på en platta med en värme på cirka hälften av sin maximala effekt och låt den svalna till ca. gjuttemperatur. Släck värmen och låt formen svalna av sig själv. Upprepa detta tre eller fyra gånger. Det behövs ingen demontering av formen. Detta börjar skapa patina och gjutningen fortsätter att växa. Patina förhindrar att kulorna fastnar, så kulorna faller oftast av. Smörj de rätta delarna Smörj skruvarna som håller HP-stiftarna och stiften som håller formen i handtagen. Alternativt kan du smörja HP-stiftarna med en grafitpenna, bara den del som formar den ihåliga spetsen. Upprepa detta var fjärde eller femte session. Lägg en droppe sprueplattformsolv (ingår i MP-formen) på axlarna på blocken på utsidan av blocken. Endast en droppe, så hålrummen förblir rena. 2. Gjutning med en HP-mässingform: Värm upp på en platta: Värm formen på en platta (lite över medelhög värme) tills den når gjuttemperatur eller sprueplattformsolvens luktar lite rök. Det här sparar mycket på uppvärmningsprocessen: En korrekt uppvärmd form behöver bara 3–5 påfyllningar, och en form utan HP-teknik kan vara perfekt redan från första påfyllningen. Tips: Ju längre pinnarna är och ju större den ihåliga delen är, desto längre behöver du värma upp formen. Pinnarna måste också nå temperaturen, vanligtvis 20–30 minuter, medan din ugn värms upp. Lägg tin i legeringen. Tin hjälper ihåliga kulor att expandera och fyller väl HP-formar. Gregor använder hjulvikter + rent bly (50/50) med 2% tin i den slutliga blandningen. Om du pulverlackerar kan du helt enkelt använda rent bly med 2% tin. Temperatur och påfyllning Med en PID-ugn för nedfyllning: 750 F / 400 C för gevärs HP, 680 F / 360 C för pistolförstärkt form. Om pinnarna svalnar upp börjar problemen. Speciellt i början måste du fylla på i håligheterna generöst, från front till baksida, för att hålla värmen kvar. En varm pin är en friktionsfri pin. Du kan höja legeringens temperatur och balansera överhettningen med gjutningshastigheten. När du hittat det optimala läget blir gjutning en njutning. Vid bottenhällning ska du inte häll direkt på pinnarna. Sy upp dem något utanför mitten så att legeringen inte träffar dem och svalnar pinnarna. Ju längre pinnarna är, desto viktigare är detta. Skär spruten Efter hällning ska du titta på ledningen när den ändrar färg när den stelnar och vänta på den lilla avsmältningsmärket. Vänta några sekunder till och tryck sedan på sprutplattan med en träpinne (Greggors är inlindad i läder). Avsmältningen ska lämna en ren, platt yta. Smorda baser: du skär för tidigt. Sprutspinnarna är hårda: du väntade för länge. Baser som inte är fyllda: häll med mer tryck (håll formen närmare pipen eller öppna pipen mer) och häll tillräckligt med bly för att få en stor, sammanhängande sprut. En stor sprut håller formen och pinnarna varma. Kan du inte hitta rytmen? Fyll formen, räkna till 3, öppna sprutplattan, räkna till 3, öppna formen och töm. Repetera. Öppna formen: Med HP-formar för rifle väntar du ett par sekunder efter att ha skurit sprutan, vänd sedan formen upp och ned och tryck på bulten på handtagen. Låt tappningen öppna formen först, sedan hjälpa till med handtagen. Detta driver också sidspikarna ut. MP-spik enligt Crammer-metoden drar kulorna ut ur hålen när formen öppnas. Vid rätt temperatur lossnar kulorna själva från spikarna när formen öppnas. Om temperaturen inte är rätt (oftast med en blank FP-spik) knackar du på handtagningsskruven ett par gånger. Om det tar mer än några knackningar, är formen och spikarna för kalla. Titta på sprutningen och baserna Din gjutningstakt styr formen och spiktemperaturen mer än legeringens temperatur. Sprutningen visar var du är: Efter förvärmning och några gjutningar förblir sprutspuljen flytande i några sekunder. Ca 3 sekunder för att stelna: du är redo att gjuta. Vrid formen efter 2 sekunder och sprutningen fortsätter att rinna av som vatten; över 3 sekunder rinner den inte längre. 4 sekunder eller mer: Sänk tempot, svalk formen eller sänk legeringstemperaturen. Under 550 °F / 290 °C kan ugnens spridare frysa; över 750 °F / 400 °C oxideras ytan snabbt. Håll dig i zon: Håll rytmen och kontrollera kulorna först efter att du är klar. Varje form har sina egna “preferenser”, så notera legeringstemperaturen, inställningen på den varma plattan och förvärmningstiden för varje form. Byt gjutningsriktning. Häll varm legering i samma riktning i en form med fyra eller sex hål – det ger varma och kalla sektioner. Den sista fyllda hålet är oftast hetast och kan smeta. Byt från front till baksida och bak till front. Se till att basen är stabil och sänk hastigheten om det behövs. Kall en varm del av formen med en våt trasa. Smörj sprueplattan under gjutningen. Det är inte absolut nödvändigt, men det minskar slitage och tar bort små blypartiklar. Ca 4–5 gånger per timme.
 English English
 German
 French
 Spanish
 Swedish
 Czech
 Polish
 Italian